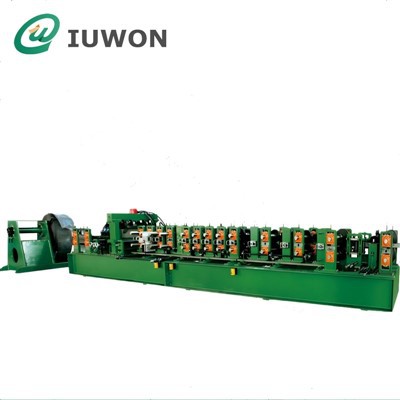
Formiranje valjaka je kontinuirani proizvodni proces hladnog savijanja koji oblikuje dugačke metalne kolute u uniformne profile poprečnog{0}}presjeka kroz seriju progresivnih valjaka. Za razliku od štancanja ili presovanja, ova metoda inkrementalnog oblikovanja minimizira unutrašnje naprezanje, osigurava dosljednu dimenzionu tačnost i podržava kontinuiranu proizvodnju velikog obima{2}}. Međutim, nisu svi metalni i kompozitni materijali kompatibilni sa oblikovanjem valjaka. Duktilnost materijala, čvrstoća tečenja, brzina povratnog opruge, karakteristike površinskog premaza i ponašanje{5}}očvršćavanja direktno određuju njegovu sposobnost oblikovanja, poteškoće u preradi i kvalitet finalnog proizvoda. Razumijevanje cijelog spektra materijala koji se-mogu oblikovati, njihovih jedinstvenih izazova obrade i granica industrijske primjene je od suštinskog značaja za odabir opreme, dizajn alata i kontrolu troškova proizvodnje. Ovaj članak sistematski kategorizira glavne materijale za oblikovanje valjaka, analizira njihove procesne karakteristike i objašnjava profesionalne smjernice za proizvodnju i uvjete ograničenja.
Osnovni kriterijumi evaluacije za materijale koji se mogu oblikovati u valjcima
Prije klasifikacije određenih materijala, proizvođači moraju ovladati osnovnim indikatorima procjene koji određuju kompatibilnost oblikovanja valjaka. Ovi kriteriji služe kao temeljni standard za procjenu da li se materijal može stabilno proizvoditi na liniji za oblikovanje valjaka.
Duktilnost i minimalni radijus savijanja
Duktilnost je primarni preduvjet za oblikovanje valjaka. Inkrementalni proces savijanja zahtijeva da materijali izdrže kontinuiranu vlačnu i tlačnu deformaciju bez pucanja ili lomljenja rubova. Krhki materijali niske-duktilnosti ne mogu se prilagoditi više-progresivnom oblikovanju i skloni su strukturnim oštećenjima tokom proizvodnje. Svaki materijal ima fiksni minimalni radijus savijanja; formiranje preko ove granice će uzrokovati nepovratni kvar materijala.
Springback Performance
Springback se odnosi na povratnu deformaciju materijala nakon napuštanja valjkaste stanice, što je u pozitivnoj korelaciji s granom tečenja materijala i modulom elastičnosti. Legure velike{1}}legura imaju jak povratni udar, što zahtijeva prilagođenu kompenzaciju alata za savijanje i povećane kotrljajuće stanice kako bi se osigurala ravnost profila i stabilnost dimenzija.
Površinska tolerancija i karakteristike habanja
Premazani, polirani i visoko{0}}precizni materijali imaju stroge zahtjeve površinske tolerancije. Tvrdi materijali uzrokuju jako trošenje valjaka, dok su meki materijali skloni površinskim ogrebotinama, udubljenjima i prianjanju materijala. Odgovarajući materijal valjka, obrada površinskog poliranja i proces podmazivanja prema karakteristikama materijala ključ je kvalifikovane proizvodnje.
Prilagodljivost debljine
Standardne linije za oblikovanje valjaka su pogodne za tanke i srednje{0}}namotane materijale u rasponu od 0,2 mm do 10 mm. Ultra-tanki materijali ispod 0,3 mm podložni su podrhtavanju i deformacijama tokom dodavanja, dok ultra-debele ploče veće od 6 mm zahtijevaju-ojačanu opremu za teške uslove sa sistemom pogona visokog{9}}momenta kako bi ispunili zahtjeve za krutost formiranja.
Crni metali: Glavni materijali za oblikovanje valjaka za industrijsku proizvodnju
Crni metali čine više od 90% primjena u proizvodnji valjanja. Sa stabilnim mehaničkim svojstvima, kontrolisanom poteškoćom formiranja i niskim sveobuhvatnim troškovima proizvodnje, oni se široko koriste u građevinarstvu, građevinskom inženjerstvu, logistici i mehaničkim proizvodnim poljima.
Nisko{0}}ugljični blagi čelik
Nisko{0}}ugljični čelik je najsvestraniji i najisplativiji{1}}materijal za oblikovanje valjaka. Odlikuje se odličnom duktilnošću, niskom radnom-brzinom očvršćavanja i blagim povratom, prilagođavajući se gotovo svim konvencionalnim procesima oblikovanja profila. Primjenjiva debljina se kreće od 0,3 mm do 6,0 mm, pokrivajući tanke dekorativne profile i debele{7}}noseće konstrukcijske dijelove. Hladno-blagi čelik se koristi za police, nosače opreme i lake mehaničke profile, dok je toplo-kiseli i nauljen čelik pogodan za teška-čelik za kanale, ugaone čelik i strukturne noseće profile. Ovaj materijal ima niske zahtjeve za tvrdoću valjaka i krutost opreme, kompatibilan je sa standardnim polu{13}}automatskim i potpuno automatskim linijama za oblikovanje valjaka, te je osnovni materijal za razvoj novih procesa profila.
Pocinčani i pocinčani čelik
Vruće-pocinčani čelik i pocinčani čelik su čelični materijali modificirani protiv-korozije, posebno optimizirani za vanjske zgrade. Pocinčani čelik koristi čisti cink premaz, dok galvanizirani čelik koristi prevlaku od legure aluminija-cinka sa jačom otpornošću na vremenske uvjete. Oba materijala imaju sposobnost oblikovanja blizu mekog čelika i osnovni su materijali za omote zgrada, uključujući krovne ploče, zidne obloge, C/Z grede i profile oluka. Glavna poteškoća obrade leži u zaštiti površinskog premaza: prekomjerni pritisak valjka, nepolirane površine alata i nepravilna brzina linije uzrokovat će ljuštenje premaza, ogrebotine i pucanje. Proizvodnja zahtijeva visoko{7}}precizne polirane valjke i nisko{8}}podmazivanje da bi se osigurala netaknuta anti-korozijska svojstva nakon formiranja.
Prethodno farbani čelik-obložen u boji
Prethodno obojeni čelik uzima pocinčani ili pocinčani čelik kao podlogu i premazan je organskom bojom na površini. Integrira antikorozivne i dekorativne funkcije, široko se koristi u arhitektonskim dekorativnim profilima, čeličnim pločicama u boji i vanjskim zidnim zavjesama. Ovaj materijal ima najstrože zahtjeve za površinskim procesima među konvencionalnim čeličnim materijalima. Sloj boje je sklon pucanju, ljuštenju i naboranju tokom savijanja i ekstruzije. Stoga, proizvodnja mora izbjegavati ultra-male radijuse savijanja, koristiti zrcalno{6}}polirane valjke i usvojiti procese suhog podmazivanja kako bi se spriječila kontaminacija boje i oštećenja. Prozor procesa proizvodnje je uzak, zahtijeva preciznu kontrolu brzine oblikovanja i razmaka valjaka.
Čelik visoke{0}}vrste (HSS) i napredni čelik visoke čvrstoće (AHSS)
Visok{0}}nisko-čelik visoke čvrstoće i napredni čelik visoke{2}}konstrukcije su specijalizovani strukturni materijali za automobilsku, transportnu i teška područja inženjerstva. U poređenju sa mekim čelikom, oni imaju veću vlačnu čvrstoću i čvrstoću tečenja, ostvarujući laganu i visoko{4}}nosivu konstrukciju. Međutim, visoka čvrstoća donosi ozbiljne izazove oblikovanja: očigledan efekat povratnog opterećenja, brzo očvršćavanje i visok rizik od pucanja ivica. Obrada HSS i AHSS ne može koristiti standardnu opremu za oblikovanje valjaka. Zahtijeva ojačane zadebljane okvire mašina, sisteme pogona visokog{8}}momenta, kaljene visoke-valjke i povećane stanice za valjanje za postepenu deformaciju radi oslobađanja unutrašnjeg naprezanja. Tipični proizvodi uključuju automobilske odbojnike, profile za ojačanje šasije i strukturne dijelove kamiona.
nerđajući čelik
Nehrđajući čelik (304, 316, 430 serije) se široko koristi u prehrambenim mašinama, električnim kućištima, pomorskom inženjerstvu i vrhunski-arhitektonskoj dekoraciji zbog svoje odlične otpornosti na koroziju. Austenitni nerđajući čelik 304 i 316 ima dobru duktilnost, ali značajne karakteristike očvršćavanja; tvrdoća materijala se kontinuirano povećava tokom oblikovanja, što dovodi do povećanog habanja valjka i pogoršanog povrata. Ferritic 430 nehrđajući čelik ima nižu cijenu, ali slabiju duktilnost, sklon pucanju pri uskim pozicijama savijanja. Formiranje od nehrđajućeg čelika zahtijeva visoku{10}}tvrdoću protiv habanja-valjke i profesionalne procese podmazivanja kako bi se izbjegle površinske ogrebotine, a alat mora biti nadoknađen za povratak kako bi se osigurala tačnost dimenzija profila.
Obojeni metali: lagani i funkcionalni materijali za oblikovanje valjaka
Obojeni metali predstavljeni aluminijumom, bakrom i mesingom imaju prednosti male težine, jake provodljivosti i dobre otpornosti na koroziju. Uglavnom se koriste u lakoj proizvodnji, elektrotehnici i vrhunski-u dekorativnim poljima, sa jedinstvenim karakteristikama oblikovanja koje se razlikuju od crnih metala.
Aluminijum i aluminijumske legure
Legure aluminijuma su najčešće korišteni obojeni materijali-za oblikovanje valjaka. Meke vrste kao što su 1050, 3003 i 5052 pokazuju izvanrednu duktilnost, što ih čini idealnim za solarne okvire, arhitektonske obloge, profile hladnjaka i komponente transportne ploče. Aluminij je mnogo mekši od čelika, tako da sitni ostaci između valjaka i traka mogu lako ostaviti trajna udubljenja. Legure srednje{7}}vrste kao što je 6061 se mogu oblikovati-valjanjem, ali zahtijevaju veće radijuse savijanja kako bi se spriječilo pucanje rubova. Aluminijum takođe ima tendenciju da se žuči i lepi za površine valjaka, tako da su neophodna posebna maziva i fino mlevene površine valjaka. Kompenzacija povratne opruge mora se posebno izračunati, budući da se elastični oporavak aluminija uvelike razlikuje od ugljičnog čelika.
Bakar i mesing
Bakar i mesing suformirana rolauglavnom za električne sabirnice, provodne komponente, krovne oplate i luksuzne arhitektonske dekorativne profile. Čisti bakar ima odličnu duktilnost i vrhunsku električnu i toplotnu provodljivost. Legure sa niskim-cinkovim mesingom se također mogu kontinuirano formirati valjanjem, dok mesing sa visokim{3}}cinkom postaje lomljiv i teško se savija. Oba metala su izuzetno osjetljiva na površinske ogrebotine. Alat za valjak mora biti zrcalno poliran prije proizvodnje, a rubovi proreza kotura moraju biti očišćeni. Neravnine na rubu trake će pokidati metalnu površinu prilikom prolaska kroz stanice za formiranje. Bakar se progresivno stvrdnjava kroz svaki prolaz kotrljanja, postepeno povećavajući povratnu snagu duž linije. Cijena materijala je visoka, tako da su smanjenje otpada i stabilna kontrola procesa ključni ekonomski prioriteti.
Legure magnezija
Legure magnezija su ultra-laki strukturni metali, ali imaju ograničenu duktilnost na sobnoj{1}temperaturi. Standardno hladno oblikovanje valjaka će lako stvoriti mikropukotine i lomove ivica. Uspješno valjanje magnezijuma obično zahtijeva sistem zagrijane trake za podizanje temperature materijala i poboljšanje plastičnosti. Zbog dodatnog hardvera za grijanje, linije za formiranje valjaka od magnezijuma su prilagođene i skupe. Primjenjuju se samo u nišnim lakim projektima u automobilskom i svemirskom sektoru i nisu prikladni za radionice opšte namjene za hladno oblikovanje valjaka.
Kompozitni i specijalni materijali za modificirane linije za oblikovanje valjaka
Osim čvrstih monolitnih metala, mali raspon kompozitnih laminiranih materijala može bitiformirana rolasa prilagođenim alatom i smanjenom brzinom linije.
Metalni{0}}polimerni kompozitni listovi
Metal{0}}plastični kompozitni paneli koriste tanke metalne omote vezane za polimerno jezgro, koje se obično koriste za oblaganje zgrada i dekorativne ploče. Najveći rizik tokom formiranja je raslojavanje između metalnih i polimernih slojeva. Inženjeri moraju dizajnirati velike radijuse savijanja i izbjegavati koncentrisane točke pritiska na valjcima. Brzina proizvodnje je mnogo sporija od oblikovanja čvrstog metala kako bi se smanjio rizik od ljuštenja.
Film{0}}Zaštićene metalne spirale
Mnogi prethodno obojeni ili polirani metalni namotaji dolaze s privremenim plastičnim zaštitnim filmom za očuvanje kvaliteta površine. Sam osnovni metal se u potpunosti može oblikovati, ali operateri moraju odabrati zaštitni film-otporan na toplinu. Toplina trenja koja se stvara tokom valjanja može se otopiti ili naborati nisko{4}}film, ostavljajući ostatke i oštetivši površinu gotovih profila.
Materijali koji nisu prikladni za standardno oblikovanje valjaka
Ne mogu se svi materijali obraditi konvencionalnim hladnim oblikovanjem valjaka. Liveni metali su inherentno krti i lako se lome pod uzastopnim postepenim savijanjem. Potpuno očvrsnut alatni čelik, neobrađene legure titanijuma i neke legure ultra{2}}visoke-legura nemaju dovoljnu duktilnost pri prostornoj{4}}temperaturi. Preko{6}}debele ploče koje prelaze granicu mehaničkog opterećenja valjkastog štanda ne mogu se formirati osim ako je cijela proizvodna linija jako ojačana.
Krhki materijali ne mogu apsorbirati inkrementalno naprezanje savijanja i popucat će na mjestima savijanja. Izričito se preporučuje da se prije masovne proizvodnje provede mala-probna sposobnost oblikovanja kad god se radi s nepoznatim legurama.

Praktične smjernice za odabir materijala za oblikovanje valjaka
Prilikom odabira sirovina za projekat oblikovanja valjaka, inženjeri moraju izbalansirati pet ključnih dimenzija: sposobnost oblikovanja, mehaničke performanse, površinske zahtjeve, cijenu sirovog materijala i sposobnost linije.
Prvo, potvrdite minimalni radijus savijanja koji je potreban za crtež profila i uporedite ga sa tehničkim listom materijala. Drugo, izračunajte povratnu oprugu i rezervnu kompenzaciju za dizajn alata za valjanje. Treće, procijenite osjetljivost površine: obloženi, nehrđajući i polirani metali zahtijevaju veću završnu obradu valjaka i strožije upravljanje podmazivanjem. Četvrto, provjerite debljinu i širinu kotura kako bi odgovarali nazivnom kapacitetu mašine za formiranje valjaka. Na kraju pregledajte ivice proreza. Mikropukotine i neravnine na rubovima trake će se širiti u formiranju i dovesti do neočekivanog loma profila.
Zaključak
Može biti širok spektar metalnih i odabranih kompozitnih materijalaformirana rola. Nisko{1}}ugljični čelik, pocinčani čelik i unaprijed obojeni čelik-obloženi bojom dominiraju konstrukcijom i općim konstrukcijskim primjenama. Nerđajući čelik, aluminijum, bakar i mesing su odabrani za-otporne na koroziju, lagane i provodljive komponente. HSS i AHSS omogućavaju lagane-dijelove velike čvrstoće za automobile i transport, ali zahtijevaju ojačane mašine za oblikovanje valjaka i prilagođene alate.
Posebne lagane legure kao što je magnezijum zahtijevaju grijane sisteme oblikovanja i ostaju ograničene na nišne{0}}industrije visoke kategorije. Krhki liveni materijali su uglavnom isključeni iz hladnog oblikovanja valjaka. Osnovni princip odabira materijala je usklađivanje mehaničkih karakteristika materijala sa krutošću linije, dizajnom alata valjaka, geometrijom savijanja i brzinom proizvodnje. Odgovarajuća procjena materijala i podešavanje procesa efikasno kontroliraju povratni udar, površinske defekte i stope otpada, podržavajući stabilnu, isplativu -efikasnu kontinuiranu proizvodnju valjanja.