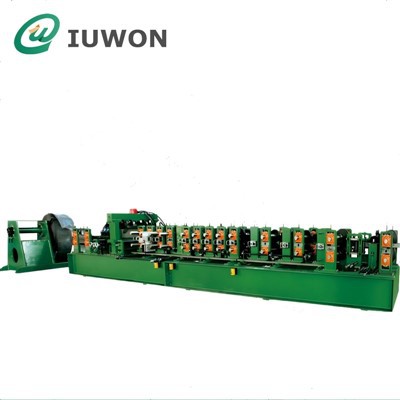
U savremenoj metaloprerađivačkoj industriji, valjanje je jedan od najefikasnijih, preciznih i najisplativijih{0}}najefikasnijih procesa kontinuiranog oblikovanja metalnih profila. Široko prihvaćene u automobilskoj proizvodnji, građevinskom inženjerstvu, električnoj opremi, vazduhoplovstvu i svakodnevnoj proizvodnji hardvera, mašine za formiranje valjaka pretvaraju ravne metalne namotaje u prilagođene profile poprečnog-profila kroz inkrementalnu, kontinuiranu deformaciju savijanja. Za razliku od tradicionalnih procesa štancanja, savijanja ili kovanja koji završavaju oblikovanje metala u jednom potezu, oblikovanje valjaka se oslanja na više setova preciznih valjaka za primjenu postupne sile mikro-savijanja na metalne trake, eliminirajući strukturnu koncentraciju naprezanja, površinsko oštećenje i odstupanje dimenzija uzrokovano jednokratnom-jakom deformacijom. Ovaj članak sistematski razrađuje princip rada jezgre, kompletnu strukturnu kompoziciju, korak{7}}po-tok rada, ključne tehničke parametre, mehanizam deformacije, klasifikaciju opreme, prednosti industrijske primjene i moderne tehnološke nadogradnje mašina za oblikovanje valjaka, pružajući-dubinski profesionalni uvid u ovu opremu za obradu jezgra.

Oblikovanje valjaka, također poznato kao hladno oblikovanje valjaka, je kontinuirana tehnologija oblikovanja metalne plastike koja obrađuje metalne trake na sobnoj temperaturi bez zagrijavanja materijala. Osnovna logika rada mašine za formiranje valjaka može se sažeti kaoprogresivno inkrementalno savijanje i kontinuirano linearno oblikovanje. Osnovni princip je korištenje niza gornjih i donjih uparenih valjaka za formiranje raspoređenih u linearnom nizu; svaka grupa valjaka dovršava samo mali dio ukupne deformacije savijanja metalne trake. Kako metalna traka prolazi kroz svaku stanicu za formiranje sinhrono, njen ravni poprečni - presjek se postepeno savija, savija, rasteže i oblikuje sve dok ne dostigne zadanu dimenziju i oblik gotovog profila.
Suština valjanja je kontrolirana plastična deformacija metala. Kada se metalna traka stisne valjcima, materijal prvo prolazi kroz elastičnu deformaciju. Uz kontinuirano povećanje pritiska valjanja i pomaka deformacije, materijal prelazi granicu elastičnosti i ulazi u fazu plastične deformacije. Nakon što valjci oslobode pritisak, ostaje samo mala količina elastičnog odskoka, a metal trajno održava formirani profil. Naučno, svaka stanica za formiranje valjaka striktno kontrolira ugao savijanja, opseg deformacije i smjer protoka materijala kako bi se izbjeglo prekomjerno lokalno naprezanje, pucanje metala, površinsko naboranje i dimenzionalno izobličenje. Ovaj progresivni način oblikovanja u osnovi razlikuje oblikovanje valjaka od opreme za obradu metala s prekidima kao što su mašine za savijanje i preše za probijanje.
Ključna tehnička karakteristika oblikovanja valjaka je sinhronizacija unošenja i oblikovanja materijala. Pokrećeni jedinstvenim sistemom napajanja, svi valjci za formiranje rade usklađenom linearnom brzinom, osiguravajući da se metalna traka kreće naprijed konstantnom brzinom bez klizanja, istezanja ili deformacije kompresije. Ova metoda kontinuirane obrade omogućava
mašine za oblikovanje valjakakako bi se postigla velika-brzina, serijska i standardizirana proizvodnja dugačkih-profila od metala, što je nemoguće za tradicionalnu opremu za diskretnu obradu. Uobičajeni materijali za obradu koji se primjenjuju na strojeve za oblikovanje valjaka uključuju hladno-valjani čelik, pocinčani čelik, nehrđajući čelik, legure aluminija, legure bakra i čelične trake -obložene bojom, pokrivajući gotovo sve uobičajene industrijske metalne limove i materijale namotaja.
Zrela industrijska mašina za oblikovanje valjaka nije samostalni uređaj, već potpuna automatizirana proizvodna linija sastavljena od više funkcionalnih jedinica u sekvencijalnom rasporedu. Svaka jedinica preuzima nezavisne osnovne funkcije i sinhrono sarađuje kako bi dovršila cijeli proces od dovoda sirovina do proizvodnje gotovog proizvoda. Standardna potpuna-automatska proizvodna linija za formiranje valjaka uglavnom uključuje sistem za odmotavanje, sistem za nivelisanje, sistem za dovod i vođenje, pomoćni sistem za prethodnu obradu, glavni sistem za oblikovanje valjaka, sistem hidrauličnog rezanja, sistem za brojanje i pozicioniranje, platformu za pražnjenje i električni sistem upravljanja. Detaljna struktura i funkcionalni mehanizam svakog modula analizirani su na sljedeći način.
Razmotač je početna jedinica cijele proizvodne linije, odgovorna za podržavanje i automatsko odmotavanje smotanih metalnih sirovina. Industrijski glavni uređaji za odmotavanje dijele se na hidraulične i električne razmotavače prema načinu vožnje. Male i srednje-proizvodne linije obično koriste električne razmotavače, dok su teške-proizvodne linije za obradu debelih metalnih kotura (debljine iznad 3 mm) i velike-širine namotaja opremljene hidrauličkim odmotavačima sa jačom nosivošću i stabilnijom napetošću odmotavanja. Osnovne komponente uređaja za odmotavanje uključuju osovinu koja nosi zavojnicu, uređaj za kontrolu napetosti, kočioni sistem i rotirajući pogonski motor.
Tokom rada, metalni namotaj je pričvršćen na noseću osovinu razmotača. Senzor napetosti prati stanje odmotavanja u realnom vremenu i dinamički prilagođava brzinu rotacije i silu kočenja kako bi osigurao konstantno-odmotavanje napetosti. Time se efikasno izbjegava labavljenje materijala, devijacija ili prekomjerno istezanje koje uzrokuje deformaciju materijala. Maksimalna nosivost industrijskih odmotača kreće se od 1 tone do 20 tona, što može zadovoljiti proizvodne zahtjeve različitih specifikacija metalnih kotura. Osim toga, neke visoko{7}}proizvodne linije opremljene su automatskim uređajima za punjenje zavojnica kako bi se izvršila zamjena zavojnica bez posade i poboljšao kontinuitet proizvodnje.
Metalni namotaji proizvedeni valjanjem neizbježno će imati inherentni set kotura, površinsko savijanje, sitna udubljenja i neujednačeno unutrašnje naprezanje nakon dugotrajnog-namotavanja i skladištenja. Sistem za nivelisanje je suštinska precizna jedinica za obradu nakon odmotavanja, odgovorna za eliminisanje deformacije materijala i zaostalih naprezanja kako bi se osigurala ravnost i stabilnost dimenzija metalne trake pre formiranja. Sistem za nivelisanje se sastoji od više grupa gornjih i donjih raspoređenih valjaka za nivelisanje, obično opremljenih sa 7-19 nivelacionih valjaka prema zahtevima debljine materijala i preciznosti.
Mehanizam rada nivelatora je korištenje raspoređenih gornjih i donjih valjaka za primjenu ponovljenih mikro-pritisaka na metalnu traku. Traka prolazi kroz grupu nivelirajućih valjaka i podvrgava se višestrukim pozitivnim i negativnim deformacijama savijanja, što postupno oslobađa unutrašnje zaostalo naprezanje materijala, ispravlja zakrivljeni radijan zavojnice i na kraju daje potpuno ravnu i ravnu metalnu traku. Za visoko{3}}proizvodnju profila sa strogim zahtjevima za ravnost, fini-uređaj za nivelisanje je također konfiguriran da dodatno optimizuje ravnost površine i ravnost materijala, postavljajući osnovu za naknadno precizno oblikovanje.
Sistem za dovod i vođenje preuzima funkcije vuče materijala, pozicioniranja i korekcije odstupanja, osiguravajući da ravna metalna traka precizno ulazi u stanicu za formiranje duž unaprijed postavljene središnje linije. Ovaj sistem se uglavnom sastoji od kompleta valjaka za hranjenje, bočnih vodilica, senzora za korekciju odstupanja i servo vučnih uređaja. Gornji i donji valjci za dovod čvrsto stežu metalnu traku i obezbeđuju stabilnu vučnu snagu prema napred, usklađujući radnu brzinu sledećeg domaćina za formiranje kako bi se ostvarilo sinhrono dovođenje.
Bočni kotači za vođenje postavljeni su na obje strane kanala za dovod materijala, sa podesivim razmakom prema širini materijala, što može efikasno ograničiti lijevo i desno odstupanje trake tokom rada. Vrhunska-linija za oblikovanje valjaka opremljena je automatskim fotoelektričnim sistemom korekcije odstupanja. Kada senzor otkrije odstupanje materijala, automatski će podesiti položaj mehanizma za vođenje u realnom vremenu kako bi osigurao da se preciznost uvlačenja kontrolira unutar ±0,1 mm, izbjegavajući greške u dimenzijama profila uzrokovane odstupanjem uvlačenja.
Prema strukturnim zahtjevima gotovih profila, linija za oblikovanje valjaka može biti opremljena funkcionalnim jedinicama za prethodnu obradu kao što su probijanje, urezivanje, utiskivanje i rezanje. Sistem za pred{2}}probijanje je najčešće korištena pomoćna struktura, pokretana hidrauličnim ili servo mehanizmom za probijanje, koji može završiti obradu montažnih rupa, rupa za rasipanje topline i pozicioniranja rupa na metalnoj traci prije formiranja. Akcija probijanja je precizno sinhronizovana sa brzinom linije kroz PLC kontrolni sistem kako bi se obezbedio dosledan razmak probijanja i tačan položaj.
Jedinica za utiskivanje može obraditi anti- uzorke, uzorke logotipa i rebra za ojačanje na površini materijala, poboljšavajući strukturnu čvrstoću i dekorativne performanse profila. Jedinica za rezanje se koristi za rezanje širokih traka u uske trake potrebnih specifikacija kako bi se zadovoljili zahtjevi proizvodnje malih-profila širine. Sve radnje pre{4}}prerade se završavaju prije formiranja, izbjegavajući problem teške obrade i niske preciznosti gotovih zakrivljenih profila.
Host za oblikovanje valjaka je osnovna funkcionalna komponenta cjelokupne opreme i ključna jedinica za realizaciju oblikovanja metalnog profila. Host se sastoji od više postolja za formiranje raspoređenih u pravoj liniji, a svako postolje je opremljeno grupom preciznih gornjih i donjih valjaka za formiranje, osovinama prijenosa, sklopovima ležajeva i mehanizmima za podešavanje visine. Broj stanica za formiranje određen je složenošću gotovog profila, u rasponu od 8 stanica za jednostavne ravne-profile za savijanje do više od 30 stanica za složene više-fazne, lučne i posebne- profile.
Valjci za oblikovanje su napravljeni od visoko-kvalitetnog legiranog čelika kroz precizno kovanje, termičku obradu i završno tokarenje, sa visokom površinskom tvrdoćom, otpornošću na habanje i preciznošću dimenzija. Kontura površine svakog valjka je profesionalno dizajnirana prema konačnom profilu. Svaka stanica završava samo 5 stepeni -15 stepeni mikro-deformacije materijala savijanjem. Kumulativnim efektom progresivnog savijanja sa više stanica, ravna traka se postepeno pretvara u ciljni oblik poprečnog presjeka. Sistem prijenosa domaćina usvaja lančani prijenos ili centralizirani prijenos mjenjača kako bi se osiguralo da je brzina svakog valjka potpuno sinhrona, spriječilo rastezanje ili gužvanje materijala i garantira konzistentnost oblikovanja profila.
Svaki stalak za oblikovanje opremljen je nezavisnim mehanizmom za fino{0}}podešavanje, koji može podesiti razmak, visinu i horizontalni položaj gornjih i donjih valjaka prema debljini materijala i stanju oblikovanja, ostvarujući preciznu kontrolu deformacije oblikovanja. U procesu oblikovanja, metalna traka uvijek održava linearno kretanje naprijed, a kontinuirano kotrljanje čini da profil ima ujednačen ukupni napon, glatku površinu i stabilnu točnost dimenzija.
Sistem hidrauličkog rezanja i naknadne{0}}obrade
Nakon što se metalna traka u potpunosti oblikuje u ciljni profil kroz držač za formiranje, sistem za sečenje-fiksne dužine dovršava završni proces blijeđenja. Uobičajene mašine za formiranje valjaka usvajaju tehnologiju rezanja letećim makazama, to jest, alat za rezanje prati brzinu rada profila za sinhrono pokretno sečenje, što ostvaruje neprekidnu kontinuiranu proizvodnju-i značajno poboljšava efikasnost proizvodnje. Sistem rezanja se sastoji od hidrauličkog pogona, oslonca za rezni alat, rezača od legure visoke tvrdoće, enkodera dužine i senzora za pozicioniranje.
Enkoder dužine prati dužinu profila prema naprijed u realnom vremenu. Kada materijal dostigne prethodno podešenu dužinu rezanja, sistem automatski pokreće hidraulično sečenje. Hidraulički sistem pruža stabilnu i moćnu silu smicanja za završetak brzog rezanja metalnih profila. Preciznost rezanja visoko{3}}precizne opreme može doseći ±0,5 mm, a rezni dio je ravan i bez ivica-bez sekundarnog brušenja. Osim toga, neke proizvodne linije su opremljene funkcijama naknadne -obrade kao što su obrezivanje krajeva, korekcija savijanja i čišćenje površine kako bi se dodatno poboljšao kvalitet gotovog proizvoda.
Električni upravljački sustav je mozak cijele proizvodne linije za oblikovanje valjaka, odgovoran za koordinaciju sinhronog rada svih funkcionalnih jedinica. Sistem uzima PLC kao jezgro, uparen sa ekranom osjetljivim na dodir ljudske-mašine, frekventnim pretvaračem, servo kontrolerom, grupom senzora i uređajem za uzbunu kvara. Operateri mogu podesiti parametre kao što su brzina proizvodnje, dužina rezanja, razmak probijanja i preciznost oblikovanja kroz ekran osjetljiv na dodir, a sistem automatski završava automatsku proizvodnju u punom-ciklusu.
Inteligentni kontrolni sistem ima-funkcije praćenja u realnom vremenu za napetost materijala, radnu brzinu, pritisak oblikovanja i radni status opreme. Kada se pojave abnormalni uslovi kao što su odstupanje materijala, nedostatak materijala, preopterećenje opreme i odstupanje dimenzija, sistem će automatski alarmirati i zaustaviti mašinu radi zaštite, izbegavajući oštećenje opreme i neispravnu proizvodnju proizvoda. Istovremeno, sistem podržava pohranu parametara i pozivanje jednim-ključem, što je pogodno za brzo prebacivanje različitih proizvodnih specifikacija profila i poboljšava svestranost opreme.
Proces rada standardne proizvodne linije za oblikovanje valjaka je kontinuiran i automatiziran. Od utovara sirovina do izlaza gotovog proizvoda, prati standardizirani i uredan tok procesa. Kompletan radni ciklus podijeljen je u osam osnovnih faza, a svaka faza ima nezavisne standarde procesa i tehničke svrhe.
Faza pripreme proizvodnje počinje utovarom sirovine metalnog kotura na razmotavač. U skladu s težinom i širinom zavojnice, podesite napetost osovine potpore i parametre kočnice razmotača kako biste osigurali da je zavojnica čvrsto pričvršćena bez popuštanja. Nakon što se oprema pokrene, odmotač se rotira malom i stabilnom brzinom kako bi odmotao metalnu traku. Sistem kontrole napetosti dinamički prilagođava brzinu odmotavanja u skladu sa brzinom dodavanja prateće opreme kako bi održao konstantnu napetost trake, spriječio nakupljanje materijala ili prekomjerno istezanje napetosti i osigurao stabilnu opskrbu materijalom za sljedeći proces.
Odmotana metalna traka ulazi u jedinicu za nivelisanje. Kroz više grupa raspoređenih nivelirajućih valjaka, traka se podvrgava ponovljenoj mikro-korekciji savijanja. Inherentni radijan savijanja i površinske neravnine namotanog materijala potpuno su eliminirani, a unutrašnje zaostalo naprezanje stvoreno namotajem zavojnice se potpuno oslobađa. Nakon niveliranja, ravnost i ravnost metalne trake zadovoljavaju standarde procesa oblikovanja, čime se izbjegavaju problemi izobličenja profila, savijanja i nedosljednosti veličine uzrokovane neravnomjernim naprezanjem materijala u kasnijem procesu oblikovanja.
Nivelisana ravna traka je stegnuta i vučno{0}}napaja grupa valjaka za uvlačenje, a bočni vodeći točkovi ograničavaju smjer širine materijala kako bi osigurali da traka ulazi u kanal za formiranje duž središnje linije. Senzor za korekciju fotoelektričnog odstupanja prati stazu za kretanje materijala u realnom vremenu. Jednom kada se detektuje malo odstupanje, sistem automatski prilagođava položaj mehanizma za vođenje kako bi realizovao korekciju odstupanja u stvarnom-vremenu. Ova faza osigurava preciznost uvlačenja materijala i postavlja osnovu za jednolično i precizno formiranje svake stanice.
Za profile kojima je potrebno bušenje, utiskivanje ili urezivanje, metalna traka će prije formiranja proći kroz jedinicu za prethodnu{0}}obradu. Mehanizam servo ili hidrauličke obrade dovršava prethodno postavljeni obrazac i obradu položaja rupe prema parametrima programa. Sve radnje pred{3}}prerade su sinhronizovane sa brzinom dodavanja materijala kako bi se osigurao ujednačen razmak obrade i tačan položaj. Budući da je materijal u ovom trenutku u ravnom stanju, teškoća obrade je niska, a preciznost je visoka, što efektivno izbjegava ograničenja obrade zakrivljenih gotovih profila.
Ovo je osnovna faza formiranja profila. Ravna metalna traka uzastopno prolazi kroz sve stanice za formiranje glavne mašine. Svaka grupa valjaka za formiranje vrši kvantitativno mikro-savijanje i ekstruziju materijala. Sa kretanjem trake naprijed, ugao savijanja i dubina oblikovanja postepeno se povećavaju od stanice do stanice. Ravni dvodimenzionalni lim-postupno se deformiše u trodimenzionalni-posebni-poprečni presjek-oblika. Ceo proces formiranja je gladak i kontinuiran, bez naglih deformacija i udarne sile. Materijal teče jednoliko, ne dolazi do pucanja ili nabora, a ukupni strukturalni napon profila je uravnotežen.
Nakon završetka glavnog procesa oblikovanja, profil će proći kroz završnu stanicu za oblikovanje. Valjci za fino oblikovanje vrše mikro-korekciju ugla profila, radijana i ravnosti kako bi eliminisali sićušni elastični odboj koji nastaje u procesu oblikovanja, dodatno optimizirali tačnost dimenzija i ravnost površine profila i osigurali da svi parametri gotovog profila u potpunosti zadovoljavaju standarde dizajna.
Oblikovani kontinuirani profil pomiče se sinhrono naprijed. Enkoder dužine prikuplja podatke o dužini materijala u realnom vremenu. Kada se dostigne unapred podešena dužina rezanja, sistem za rezanje letećim makazama trenutno počinje. Alat za rezanje se kreće sinhrono sa brzinom rada profila kako bi se završilo non-dinamičko sečenje. Ovaj način obrade izbjegava pauzu u proizvodnji uzrokovanu statičkim rezanjem, uvelike poboljšava efikasnost proizvodnje i osigurava ravne dijelove rezanja-bez izbočina.
Odrezani gotovi profil se automatski transportuje do platforme za istovar putem transportnog uređaja. Oprema automatski broji gotove proizvode preko senzorskog sistema, a osoblje ili uređaj za automatsko slaganje sortira i slaže gotove proizvode. Čitav proizvodni proces je potpuno automatiziran, ostvarujući besprijekornu vezu od unosa sirovina do izlaza gotovog proizvoda, uz visok kontinuitet proizvodnje i nisku ručnu intervenciju.
U poređenju sa tradicionalnim tehnologijama obrade metalnih profila kao što su štancanje, savijanje i zavarivanje, valjanje ima nezamenljive tehničke i proizvodne prednosti, zbog čega se široko koristi u savremenoj industrijskoj masovnoj proizvodnji. Njegove osnovne prednosti ogledaju se u preciznosti, efikasnosti, korištenju materijala, konzistentnosti proizvoda i troškovima proizvodnje.
prvo,ultra-visoka preciznost oblikovanja i stabilna konzistencija proizvoda. Progresivni način mikro-deformacije kod oblikovanja valjaka izbjegava koncentraciju naprezanja i defekte elastičnog odbijanja pri jednokratnom-formiranju. Precizno pozicioniranje valjka sa više- stanica i sinhroni kontrolni sistem osiguravaju da se dimenzionalna greška svakog profila kontroliše u malom opsegu. Konzistentnost serijske proizvodnje proizvoda je daleko veća od one kod ručne obrade savijanja i štancanja, što u potpunosti zadovoljava zahtjeve preciznosti vrhunske-industrijske proizvodnje.
drugo,kontinuirani visokoefikasni proizvodni kapaciteti. Mašina za oblikovanje valjaka ostvaruje neprekidnu linearnu proizvodnju. Brzina proizvodnje konvencionalnih profila može doseći 10-30 metara u minuti, a proizvodna linija velikih{7}}brzina može čak i premašiti 50 metara u minuti. U poređenju sa opremom za povremenu obradu, efikasnost proizvodnje je povećana za više od 5 puta, što je veoma pogodno za proizvodnju velikih{8}}serijskih i dugotrajnih profila.
treće,visoka stopa iskorištenja materijala i mali gubici obrade. Valjanje spada u čisto plastično oblikovanje bez rezanja i spajanja u procesu oblikovanja. Cijeli materijal zavojnice se kontinuirano obrađuje i gotovo da nema otpada sirovina osim male količine gubitka materijala na glavi i repu zavojnice. Stopa iskorišćenja materijala je čak 98%, što je mnogo više nego kod procesa štancanja sa velikim otpadom od obrezivanja, što efektivno smanjuje troškove proizvodnog materijala.
četvrto,odličan kvalitet površine proizvoda i strukturne performanse. Valjanje preciznih valjaka čini strukturu metalnog materijala kompaktnijom, poboljšava tvrdoću i strukturnu čvrstoću površine profila i izbjegava površinske ogrebotine, udubljenja i ožiljke od zavarivanja uzrokovane tradicionalnom obradom. Profil formiran kontinuiranim valjanjem ima ujednačeno unutrašnje naprezanje, nema skrivene opasnosti od pucanja i bolju otpornost na savijanje i torziju.
peto,snažna svestranost i fleksibilna proizvodnja. Zamjenom različitih grupa valjaka za formiranje i podešavanjem parametara opreme, ista linija za oblikovanje valjaka može proizvesti desetine različitih specifikacija profila, ostvarujući višenamjensku upotrebu jedne mašine. Oprema se može prilagoditi obradi različitih metalnih materijala i specifikacija različitih debljina, sa velikom fleksibilnošću proizvodnje i širokim rasponom primjene.
Prema različitim materijalima za obradu, tipovima proizvoda i preciznosti proizvodnje, mašine za oblikovanje valjaka mogu se podijeliti u više kategorija. Prema debljini materijala, dijele se na mašine za oblikovanje tankih ploča (debljina obrade 0,1-2mm) i mašine za oblikovanje valjanih valjaka za debljinu (debljina obrade 2-12mm). Prema strukturi proizvoda, dijele se na jednostavne mašine za oblikovanje valjaka profila (kao što su ugaoni čelik, kanalni čelik i ravni čelik) i složene mašine za formiranje valjanih profila specijalnog-profila (kao što su automobilski profili, profili električnih ormara i kobilice zgrada). Prema stepenu automatizacije, dijele se na poluautomatske i potpuno automatske inteligentne linije za oblikovanje valjaka.
Građevinska industrija: To je najveće polje primjene opreme za oblikovanje valjaka, koja se koristi za obradu čeličnih pločica u boji, krovnih ploča, zidnih panela, čelične kobilice, podnih ploča, profila za ograde i drugih građevinskih čeličnih konstrukcija. Kontinuirani proces oblikovanja ispunjava zahtjeve velikih-standardiziranih građevinskih čeličnih materijala.
Automotive Manufacturing: Koristi se za proizvodnju strukturnih dijelova karoserije automobila, profila okvira vrata, dijelova vodilice i metalnih dijelova za unutrašnju dekoraciju. Karakteristike visoke{1}}preciznosti oblikovanja osiguravaju tačnost montaže i strukturnu sigurnost dijelova automobila.
Elektronska i elektronska industrija: Primjenjuje se za obradu profila elektro ormara, nosača kablova, sabirničkih kanala i dijelova za potporu električne opreme. Glatka površina i visoka preciznost dimenzija valjanih-proizvoda ispunjavaju zahtjeve za montažu i izolaciju električne opreme.
Logistika i hardverska industrija: Koristi se za proizvodnju profila polica, vodilica za transportne trake, profila čeličnih cijevi i dnevnih dijelova hardvera specijalnog-oblikovanog oblika, sa visokom efikasnošću proizvodnje i dobrom konzistencijom serije.
Uz kontinuirani napredak industrijske inteligentne proizvodne tehnologije, tradicionalne mašine za formiranje valjaka postepeno se unapređuju prema inteligenciji, visokoj preciznosti, velikoj brzini i uštedi energije. Moderna oprema za oblikovanje valjaka nove-generacije integrira servo sinhronu kontrolu, automatsku optimizaciju parametara,-detekciju kvaliteta u stvarnom vremenu i tehnologiju daljinske dijagnostike kvarova. Inteligentni upravljački sistem može automatski optimizirati parametre oblikovanja prema promjenama materijala, realizirati adaptivnu obradu različitih materijala i uvelike smanjiti ovisnost o ručnom iskustvu.
Što se tiče precizne nadogradnje, primjena visoko{0}}preciznog servo prijenosa i tehnologije detekcije senzora na mikronskom-nivou čini preciznost oblikovanja opreme na međunarodnom naprednom nivou, koji može zadovoljiti zahtjeve proizvodnje visoko-preciznih profila u vazduhoplovstvu i industriji preciznih mašina. Što se tiče efikasnosti proizvodnje, optimizirana struktura valjaka i sistem prijenosa dodatno poboljšavaju radnu brzinu opreme, a automatska zamjena namotaja i tehnologija kontinuirane proizvodnje ostvaruju 24-satnu neprekidnu proizvodnju, uvelike poboljšavajući kapacitet industrijske proizvodnje.
Osim toga, zeleni i{0}}uštedni dizajn postao je važan trend razvoja opreme za oblikovanje valjaka. Novi hidraulički energetski sistem i tehnologija za uštedu energije{2}}konverzije frekvencije smanjuju potrošnju energije opreme za više od 20%, a proizvodni proces-zatvorene petlje ostvaruje nulto pražnjenje otpada, što ispunjava zahtjeve moderne industrijske zelene proizvodnje. U budućnosti, uz duboku integraciju industrijskog interneta i tehnologije umjetne inteligencije, mašine za oblikovanje valjaka će ostvariti potpunu inteligentnu proizvodnju automatskog planiranja, kvalitetne samo-inspekcije i samo-popravljanja kvarova, te dalje proširiti obim primjene u vrhunski-proizvodnim poljima.
Kao osnovna oprema za kontinuirano oblikovanje metala u savremenoj proizvodnoj industriji, mašine za oblikovanje valjaka se oslanjaju na jedinstveni princip rada sa progresivnim inkrementalnim savijanjem kako bi se postigla efikasna, precizna i -proizvodnja metalnih profila sa malom potrošnjom. Kroz koordiniran rad razmotavanja, niveliranja, dodavanja, pred-prerade, oblikovanja, rezanja i inteligentnih kontrolnih sistema, oprema završava cijeli proces od ravnog metalnog kotura do gotove obrade specijalnog-profila u obliku. U poređenju sa tradicionalnom tehnologijom obrade, oblikovanje valjaka ima očigledne prednosti u efikasnosti proizvodnje, preciznosti proizvoda, korišćenju materijala i konzistentnosti serije, i postalo je nezaobilazna ključna oprema u građevinarstvu, automobilskoj, električnoj, hardverskoj i drugim industrijama.
Uz kontinuiranu nadogradnju industrijskih proizvodnih standarda i inteligentne tehnologije, mašine za formiranje valjaka neprestano inoviraju u preciznoj kontroli, inteligentnom radu i efikasnoj proizvodnji. U budućnosti, ova oprema će nastaviti da širi svoje granice primjene u visoko-preciznoj proizvodnji, zelenoj industrijskoj proizvodnji i inteligentnoj serijskoj proizvodnji, te će pružiti pouzdaniju tehničku podršku za nadogradnju i razvoj globalne metaloprerađivačke industrije.