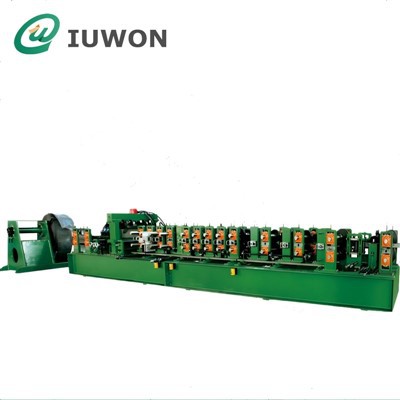
Mašina za oblikovanje valjaka je kontinuirani sistem za oblikovanje metala koji se koristi za proizvodnju dugih metalnih profila sa konzistentnim oblikom poprečnog-presjeka. Za razliku od presovanja, koje tipično proizvodi pojedinačne dijelove kroz odvojene operacije štancanja, oblikovanje valjaka postepeno savija metalnu traku dok prolazi kroz niz rotirajućih stanica za valjanje.
Proces je posebno pogodan za proizvode koji imaju konstantan profil po cijeloj dužini, kao što su krovni paneli, zidni paneli, grede, nosači kablova, šine za vrata, solarni montažni profili, zaštitne ograde, elementi okvira i strukturni kanali.
Tipična linija za formiranje valjaka sastoji se od razmotača, sistema za napajanje, stanica za formiranje valjaka, prenosnog sistema, jedinice za sečenje, hidrauličkog ili električnog sistema i kontrolnog sistema. U zavisnosti od proizvoda, dodatna oprema kao što su jedinice za probijanje, uređaji za ispravljanje, sistemi za utiskivanje, jedinice za zavarivanje ili sistemi za automatsko slaganje takođe se mogu integrisati.
Osnovni princip je jednostavan:ravna metalna traka ulazi u mašinu, prolazi kroz više stanica za formiranje valjaka, progresivno se savija u traženi poprečni-presek, a zatim se reže na određenu dužinu.
Kako radi mašina za oblikovanje valjaka?
Princip rada valjanja se zasniva naprogresivno savijanje.
Umjesto pretvaranja ravnog lima u konačni profil u jednoj operaciji, mašina dijeli proces deformacije u više faza. Svaka stanica za valjanje proizvodi malu količinu savijanja dok materijal ne dostigne svoju konačnu geometriju.
Pojednostavljeni proizvodni slijed je:
Učitavanje namotaja → odmotavanje → hranjenje → probijanje/pre- obrada → progresivno oblikovanje valjaka → rezanje → pražnjenje/slaganje
Točna konfiguracija ovisi o profilu koji se proizvodi.
Punjenje i odmotavanje zavojnice
Proces proizvodnje obično počinje sa metalnom zavojnicom instaliranom na odmotavaču.
Uobičajeni materijali uključuju:
Pocinčani čelik
Prethodno obojeni čelik
Ugljični čelik
Nerđajući čelik
Aluminijum
Galvalume steel
Razmotač otpušta traku kontrolisanom brzinom dok održava dovoljnu napetost između zavojnice i sekcije za formiranje.
Za teže namotaje, često se koristi hidraulički ekspanzioni razmotavač jer težina zavojnice i širina trake mogu premašiti praktičan kapacitet ručno napunjenog sistema.
hranjenje materijala
Sistem za dovod vodi traku u mašinu za formiranje.
Sekcija za ravnanje ili izravnavanje može se postaviti prije formiranja kada ulazni kalem sadrži preveliku zakrivljenost ili zaostalu deformaciju.
Sistem za hranjenje mora održavati stabilno poravnanje trake jer se čak i mala bočna devijacija može akumulirati tokom progresivnog oblikovanja i na kraju uzrokovati:
Neujednačene dimenzije profila
Twisted sekcije
Asimetrične prirubnice
Ogrebotine na površini
Nepravilni položaji rezanja
Za precizne profile, preciznost uvlačenja je stoga važan dio kompletnog sistema za oblikovanje valjaka.
Progresivno oblikovanje valjaka
Ovo je glavna operacija formiranja.
Traka prolazi kroz niz rol stanica. Svaka stanica sadrži gornje i donje valjke za formiranje dizajnirane za određenu fazu deformacije.
Na primjer, izrada jednostavnog profila u obliku slova C- može uključivati:
Ravna traka → Početno savijanje ivice → Bočno savijanje → Formiranje prirubnice → Finalna kalibracija → Gotov C profil
Prve stanice obično izvode relativno male zavoje. Kasnije stanice postepeno približavaju profil njegovim konačnim dimenzijama.
Ova postupna deformacija pomaže u distribuciji naprezanja formiranja kroz materijal umjesto koncentriranja cijele deformacije na jednom mjestu.
Rezanje gotovog profila
Nakon što profil dostigne svoj konačni poprečni-presjek, mašina ga seče na unaprijed određene dužine.
Dva uobičajena načina rezanja su:
Izrežite-na-dužinu nakon formiranja
Gotovi profil nastavlja se kroz formiranje i seče se nakon dostizanja potrebne dužine.
Ova konfiguracija se široko koristi za profile kao što su:
C grede
Z purlins
Nosači kablova
Trake za vrata
Solarne montažne šine
Pre{0}}Sečenje
Metalna traka se reže na pojedinačne prazne delove pre glavne operacije oblikovanja.
Pred{0}}sečenje može biti korisno za određene profile i uslove materijala gdje proces oblikovanja zahtijeva pojedinačne komade, a ne kontinuiranu obradu traka.
Odgovarajući način rezanja ovisi o geometriji profila, debljini materijala, brzini proizvodnje i zahtjevima u pogledu dimenzija.
Koje su glavne komponente mašine za formiranje valjaka?
Mašina za formiranje valjaka nije samo skup valjaka za formiranje. Kompletna proizvodna linija obično kombinuje nekoliko mehaničkih i električnih sistema.
Decoiler
Razmotač podržava i odmotava zavojnicu sirovog materijala.
Ovisno o zahtjevima proizvodnje, može biti:
Manual
Automatski
Hidraulični ekspanzioni tip
Jedno{0}}kraj
Dvostruki{0}}kraj
Izbor ovisi prvenstveno o težini zavojnice, širini zavojnice, debljini materijala i učestalosti opterećenja.
Sistem za hranjenje
Mehanizam za dovod uvodi traku u sekciju za formiranje.
Tipične komponente uključuju:
Vodeći valjci
Valjci za hranjenje
Bočne vodilice
Komponente za nivelisanje
Pogonski valjci
Svrha je da se održi stabilno pozicioniranje materijala prije nego traka uđe u prvu stanicu za formiranje.
Stanice za formiranje valjaka
Stanice za formiranje valjaka su osnovne mehaničke komponente mašine.
Svaka stanica sadrži posebno dizajniran alat. Geometrija ovih rolni određuje kako se metalna traka progresivno savija.
Broj stanica nije fiksan.
Jednostavan profil može zahtijevati relativno malo stanica za formiranje, dok složeni strukturni profil s više krivina, uskim polumjerima, rebrima za ukrućenje ili asimetričnim presjecima može zahtijevati znatno više.
stoga,broj valjaka sam po sebi ne treba koristiti za procjenu da li je jedna mašina za formiranje valjaka bolja od druge. Dizajn valjka, debljina materijala, geometrija profila, prečnik osovine, razmak između stanica i strategija oblikovanja su podjednako važni.
Sistem prenosa
Sistem prijenosa prenosi snagu motora na valjke za formiranje.
U zavisnosti od dizajna mašine, može koristiti:
Zupčanik
Lančani prijenos
Univerzalni zglobni prenos
Direktni ili servo{0}}pomognuti pogoni
Prijenos mora obezbijediti sinhronizovanu rotaciju između formirajućih stanica.
Za teške-profile konstrukcije, pogonski sistem također mora obezbijediti dovoljan moment za savladavanje otpornosti materijala na formiranje.
Jedinica za rezanje
Sistem rezanja odvaja gotove profile prema programiranoj dužini.
Uobičajene konfiguracije uključuju:
Hidraulično sečenje
Mehaničko sečenje
Flying cutting
Sistemi letećeg rezanja omogućavaju materijalu da nastavi da se kreće dok se operacija rezanja odvija, što ih čini pogodnim za proizvodne linije-većih brzina.
Matrica za sečenje mora biti dizajnirana oko stvarne geometrije profila kako bi se spriječila deformacija na kraju reza.
PLC kontrolni sistem
Moderne mašine za formiranje valjaka obično koriste PLC{0}}sisteme upravljanja.
Kontrolni sistem može upravljati:
Dužina proizvodnje
Broj komada
Brzina formiranja
Položaj rezanja
Sekvenca udaranja
Funkcije zaustavljanja u nuždi
Rad motora
Alarmi kvara
Enkoder se općenito koristi za mjerenje kretanja materijala tako da kontrolni sistem može koordinirati sečenje sa programiranom dužinom profila.
Koje materijale može obraditi mašina za oblikovanje valjaka?
Valjano oblikovanje se uglavnom koristi za -motane materijale od limova i traka.
Najčešći materijal je čelik zbog svoje kombinacije čvrstoće, dostupnosti i karakteristika oblikovanja.
Galvanized Steel
Pocinčani čelik se široko koristi za građevinske profile jer cink premaz pruža otpornost na koroziju.
Tipične primjene uključuju:
Purlins
Zidno uokvirivanje
Krovne komponente
Nosači kablova
HVAC profili
Prethodno{0}}lakirani čelik
Prethodno{0}}obojeni čelik se može oblikovati u valjcima uz održavanje gotove površine kada su alati i proces oblikovanja pravilno dizajnirani.
Često se koristi za:
Krovni paneli
Zidni paneli
Arhitektonski profili
Komponente unutrašnje konstrukcije
nerđajući čelik
Nehrđajući čelik zahtijeva veću silu oblikovanja od mnogih mekih čelika i može imati jače karakteristike povratne snage.
Koristi se kada je važna otpornost na koroziju ili higijenski učinak.
Prijave uključuju:
Oprema za{0}}preradu hrane
Arhitektonske komponente
Industrijska kućišta
Specijalni strukturni profili
Aluminijum
Aluminij ima manju gustoću od čelika, ali se razlikuje od čvrstoće tečenja i opružnog ponašanja.
Alat za oblikovanje valjaka stoga treba biti dizajniran prema specifičnoj leguri aluminija i geometriji profila.
Koju debljinu može podnijeti mašina za oblikovanje valjaka?
Ne postoji univerzalni raspon debljina za sve mašine za oblikovanje valjaka.
Mašina dizajnirana za tanke krovne limove može obraditi materijal ispod 1 mm, dok-teški strukturalni valjak može obraditi nekoliko milimetara čelika.
Stvarna sposobnost zavisi od:
Kvalitet materijala
Granica tečenja
Širina trake
Geometrija profila
Radijus savijanja
Broj formirajućih stanica
Prečnik osovine
Rolni materijal
Snaga motora
Konstrukcija mašinskog okvira
Na primjer, formiranje strukturalnog C profila od 3 mm zahtijeva bitno drugačiji dizajn stroja od formiranja tankog valovitog krovnog panela.
Dakle, samo navođenje"3 mm maksimalna debljina"je nedovoljno kada se ocjenjuje mašina za oblikovanje valjaka. Također se mora uzeti u obzir klasa materijala i konačni profil.
Koji proizvodi se mogu napraviti valjanjem?
Tehnologija se koristi u više industrijskih sektora jer može kontinuirano proizvoditi profile sa konstantnim poprečnim-presjekom.
Građevinski profili
Uobičajeni proizvodi uključuju:
Krovni limovi
Zidni paneli
Podne obloge
C grede
Z purlins
U kanali
Zavojnice i gusjenice
Plafonski profili
Okviri vrata
Profili za solarnu montažu
Solarne montažne konstrukcije su još jedna velika primjena.
Mašine za oblikovanje valjaka mogu proizvoditi:
Solarne šine
Montažni kanali
Strut kanali
Purlins
Stupovi za montažu na zemlju
Konstrukcijske grede
Profili PV podrške
Za solarne profile, konzistentnost dimenzija je posebno važna jer gotove komponente moraju biti povezane sa konzolama, stezaljkama, vijcima i drugim strukturnim komponentama.
Proizvodi za upravljanje kablovima
Valjanje se takođe koristi za:
Perforirani nosači kablova
Puno{0}}donje nosače kablova
Lestvičasti nosači kablova
Raceway
Kablovski kanali
Profili upravljanja žicama
Probijanje rupa se može integrirati u proizvodnu liniju prije ili tijekom oblikovanja ovisno o dizajnu proizvoda.
Automobilske i transportne komponente
Valjanjem se mogu proizvesti dugačke strukturne komponente kao što su:
Šine vozila
Sekcije armature
Komponente vrata
Profili{0}}povezani sa šasijom
Komponente prikolice
Prednost je mogućnost proizvodnje dugih, laganih sekcija s kontroliranom geometrijom.
Mašina za formiranje valjaka u odnosu na pres kočnicu
Valjano oblikovanje i kočenje presom savijaju lim, ali se njihove metode proizvodnje bitno razlikuju.
| Feature | Roll Forming | Pritisnite kočnicu |
|---|---|---|
| Način proizvodnje | Kontinuirano | Batch |
| Unos materijala | Zavojnica ili traka | Pojedinačni listovi |
| Dužina profila | Duge kontinuirane sekcije | Pojedinačni dijelovi |
| Poprečni presjek | Konstantno po dužini | Fleksibilno |
| Efikasnost proizvodnje | Visoka za ponovljene profile | Pogodno za razne dijelove |
| Alati | Namjenski alat za rolne | Alat za presovanje kočnice |
| Automatizacija | Visoko | Varijabilna |
| Najprikladniji za | Velike količine stalnih profila | Mali{0}}dijelovi ili vrlo raznoliki dijelovi |
Ako proizvođaču trebaju hiljade metara istog C- kanala, nosača kablova ili krovnog profila, oblikovanje valjaka može biti efikasnije od proizvodnje svake komponente pojedinačno sa presa kočnicom.
Međutim, ako svaki dio ima drugačiju geometriju, presa kočnica može pružiti veću fleksibilnost.
Zašto oblikovanje valjaka zahtijeva više stanica za valjanje?
Svrha više stanica je kontrola deformacije trake.
Ako se ravna traka u jednom koraku ugura u složeni profil, moglo bi se pojaviti nekoliko problema:
Pretjerani lokalizirani stres
Oštećenje površine
Izobličenje profila
Pucanje ivica
Preterano odskok
Loša tačnost dimenzija
Progresivno oblikovanje raspoređuje operaciju savijanja na više stanica.
Dizajner alata stoga treba da odredi odgovarajućiformiranje cvijeta, koji opisuje kako se traka mijenja od svog početnog ravnog stanja do konačnog poprečnog-presjeka kroz uzastopne stanice.
Dobro{0}}dizajniran cvijet pomaže u kontroli:
Uglovi savijanja
Razvoj prirubnice
Protok materijala
Deformacija ivice
Springback
Longitudinalno naprezanje
Ovo je jedan od tehnički najvažnijih aspekata dizajna mašina za oblikovanje valjaka.
Šta je Springback u rolanju?
Povratak je sklonost metala da se djelimično vrati u prvobitni oblik nakon što se ukloni sila formiranja.
Na njega utiču:
Granica tečenja materijala
Debljina materijala
Radijus savijanja
Geometrija profila
Ugao formiranja
Broj prolaza za formiranje
Čelik velike{0}}vrste općenito predstavlja veće izazove povratnog povrata od mekših materijala.
Mašine za formiranje valjaka kompenziraju povratni udar kroz dizajn alata i kontrolirano{0}}formiranje. Valjci za formiranje mogu savijati materijal malo iznad teoretskog konačnog ugla tako da profil nakon elastičnog oporavka postigne potrebnu geometriju.
Šta određuje kvalitet rolanog profila?
Kvalitet gotovog profila ovisi o cjelokupnom sistemu oblikovanja, a ne o jednoj komponenti.
Važni faktori uključuju:
Kvalitet materijala
Varijacije u debljini, granici tečenja i stanju premaza mogu utjecati na rezultat oblikovanja.
Dizajn alata za rolne
Neispravna geometrija valjka može uzrokovati:
Twisting
Edge waves
Deformacija prirubnice
Površinske ogrebotine
Dimenzionalna odstupanja
Machine Alignment
Stanice za formiranje moraju ostati pravilno poravnate. Neusklađenost između osovina ili valjaka može uzrokovati progresivno izobličenje profila.
Forming Sequence
Redoslijed savijanja mora odgovarati karakteristikama deformacije materijala.
Preciznost rezanja
Jedinica za sečenje mora održavati određenu dužinu bez deformisanja profila.
Za precizne primjene, ove faktore treba procijeniti zajedno, a ne nezavisno.
Šta treba uzeti u obzir pri odabiru mašine za oblikovanje valjaka?
Mašinu treba odabrati na osnovugotov profil i zahtjevi proizvodnje, ne samo traženjem mašine sa određenom snagom motora ili brojem stanica.
Glavni tehnički parametri uključuju:
Crtanje profila
Detaljan{0}}crtež poprečnog presjeka je početna tačka.
Trebalo bi specificirati:
Ukupna širina
Ukupna visina
Dimenzije prirubnice
Radijusi savijanja
Lokacije rupa
Tolerancije
Materijal
Navedite:
Vrsta materijala
Granica tečenja
Zatezna čvrstoća
Površinski premaz
Stanje zavojnice
Debljina
Debljina materijala određuje silu oblikovanja, dimenzije valjka, zahtjeve za osovinom i pogonski kapacitet.
Coil Width
Ulazna širina trake utječe i na dizajn alata i na korištenje materijala.
Finished Length
Ako je potrebno više dužina, kontrolni sistem i konfiguracija rezanja treba da podržavaju traženi proizvodni opseg.
Brzina proizvodnje
Potreban izlaz određuje odgovarajuću konfiguraciju mašine.
Međutim, maksimalnu brzinu ne treba razmatrati nezavisno od složenosti profila i zahtjeva rezanja.
Zahtjevi za probijanje
Ako gotov profil sadrži rupe, utore ili priključne otvore, proces probijanja treba integrirati u liniju ili uskladiti s posebnom operacijom.
Profil Tolerance
Strukturni profili, arhitektonski proizvodi i precizne komponente mogu imati vrlo različite zahtjeve u pogledu dimenzija.
Potrebna tolerancija određuje konfiguraciju alata i mašine.
Da li je mašina za formiranje valjaka potpuno automatska?
Linija za oblikovanje valjaka može se konfigurirati za visoko automatiziranu proizvodnju, ali stepen automatizacije varira.
Osnovni sistem može zahtijevati od operatera da:
Napunite zavojnicu
Podesite mašinu
Podesite vodilice
Prikupite gotove profile
Automatiziranija linija može integrirati:
Automatsko odmotavanje → Servo hranjenje → Probijanje → Formiranje valjaka → Rezanje letećim → Automatsko slaganje
U takvom sistemu operater uglavnom upravlja utovarom materijala, parametrima proizvodnje, inspekcijom kvaliteta i održavanjem mašina.
Automatizacija je posebno korisna kada se isti profil proizvodi kontinuirano u velikim količinama.
Zaključak
Mašina za formiranje valjaka je akontinuirani sistem za formiranje metala koji progresivno savija traku-napajanu koturom kroz više stanica za valjanje kako bi proizveo dugačke profile sa konstantnim poprečnim-presjekom.
Njegove performanse zavise od interakcije nekoliko sistema: dovod materijala, valjci za formiranje, okvir mašine, prijenos, rezanje, kontrola i-kada je potrebno-probijanje ili druga pomoćna oprema.
Tehnologija se široko koristi za građevinske profile, krovne i zidne panele, grede, solarne montažne konstrukcije, nosače kablova, komponente vrata, automobilske dijelove i mnoge druge primjene gdje je potrebna konzistentna geometrija poprečnog presjeka-i kontinuirana proizvodnja.
Najvažnija stvar pri ocjenjivanju mašine za oblikovanje valjaka je tomašina treba da bude dizajnirana oko proizvoda, a ne obrnuto. Stupanj materijala, debljina, geometrija profila, radijus oblikovanja, tolerancije, brzina proizvodnje, zahtjevi za probijanje i gotova dužina trebaju se utvrditi prije određivanja alata valjaka i konfiguracije mašine.
Iz tog razloga, projekt profesionalne mašine za formiranje valjaka obično počinje sacrtež profila, specifikacija materijala i proizvodni zahtjevi, nakon čega slijedi simulacija oblikovanja ili dizajn alata, konfiguracija strojeva i finalno testiranje proizvodnje.