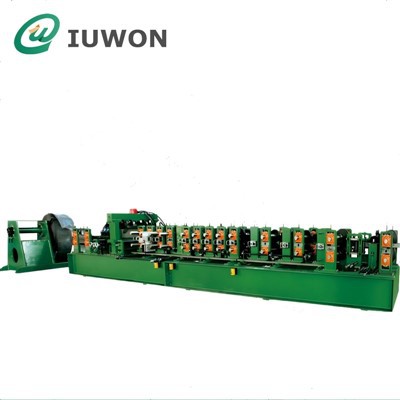
Potpuni vodič za odabir pravog procesa oblikovanja metala
Kada proizvođač treba da transformiše ravni čelični ili drugi metalni lim u određeni profil, u procesu odabira opreme često se pojavljuju dvije tehnologije oblikovanja:oblikovanje valjaka i kočenje presa.
Na osnovnom nivou, obje tehnologije mogu savijati metal.
Ali iz perspektive inženjeringa i proizvodnje, oni su fundamentalno različiti.
Preša kočnica obično obrađuje pojedinačne listove ili prazne listove kroz kontrolirane operacije savijanja. Mašina za formiranje valjaka kontinuirano obrađuje metalnu traku ili zavojnicu kroz niz stanica za formiranje, postepeno pretvarajući materijal u unaprijed određeni poprečni-presjek
Ova razlika utječe na gotovo svaki dio proizvodne operacije:
Priprema sirovina
Rukovanje materijalom
Formiranje sekvence
Alati
Brzina proizvodnje
Dužina profila
Probijanje rupa
Rezanje
Zahtjevi za rad
Promjena
Automatizacija
Konzistentnost proizvodnje
Generisanje otpada
Podno{0}}planiranje prostora
Održavanje
Početna investicija
Dugoročna-ekonomija proizvodnje
Iz tog razloga, menadžer nabavke ne bi trebao pitati samo:
"Da li je mašina za formiranje valjaka bolja od pres kočnice?"
Korisnije pitanje je:
"Koji proces formiranja odgovara proizvodima, obima proizvodnje, materijalu, tolerancijama, toku rada i budućem razvoju moje fabrike?"
Ova razlika je posebno važna za proizvođače koji proizvode nosače kablova, solarne montažne profile, C/Z grede, krovne panele, zidne panele, zaštitne ograde, oluke, profile za vrata, komponente regala, strukturalne kanale i druge dugačke metalne profile.
Istovremeno, kočnice za presovanje ostaju izuzetno korisne za proizvodnju -limova po narudžbi, kratke proizvodne serije, prototipove, nosače, nepravilne komponente i proizvode sa često promjenjivim konfiguracijama savijanja.
Stoga, svrha ovog članka nije proglašenje univerzalnog pobjednika.
Umjesto toga, pruža praktičan okvir za razumijevanje obje tehnologije i određivanje gdje se svaki proces uklapa.
Nemojte birati mašinu pre nego što razumete proizvod
Mnogi projekti kupovine opreme počinju na pogrešnom mjestu.
Kupac može tražiti:
Cijena mašine za oblikovanje valjaka
C kanal mašina
Mašina za nosače kablova
Pritisnite kočnicu
Hidraulična mašina za savijanje
Automatsko formiranje valjaka
Zatim uporedite nekoliko citata.
Ali mašina ne bi trebalo da bude početna tačka.
Polazna tačka treba da budegotov proizvod.
Prije odabira opreme, proizvođač treba razumjeti:
Geometrija proizvoda
Poprečni presjek
Broj krivina
Uglovi savijanja
Radijus savijanja
Širina mreže
Širina prirubnice
Dimenzije usana
Rebra za ojačanje
Embossments
Rupe
Zarezi
Materijal
Kvalitet čelika
Aluminij ili nehrđajući čelik
Debljina
Granica tečenja
Zatezna čvrstoća
Površinski premaz
Širina zavojnice
Proizvodnja
Završena dužina
Mjesečna proizvodnja
Godišnja proizvodnja
Broj veličina proizvoda
Frekvencija promjene
Potrebna brzina proizvodnje
Kvaliteta
Tolerancija dimenzija
Pravost
Twist
Tolerancija položaja rupe{0}}
Površinski zahtjevi
Preciznost rezanja
Automatizacija
Opterećenje zavojnice
Hranjenje
Probijanje
Formiranje
Rezanje
Slaganje
Upravljanje receptima
Tek nakon što se ovi faktori shvate, može početi smisleno poređenje između oblikovanja valjaka i kočenja presa.
Šta je rolanje?
Formiranje rolaje kontinuirani proces hladnog{0}}formiranja u kojem metalna traka ili kalem prolazi kroz niz rotirajućih valjaka.
Svaka stanica za formiranje postepeno mijenja poprečni-presjek materijala.
Umjesto da se dobije konačna geometrija u jednoj velikoj deformaciji, traženi oblik se distribuira u više faza oblikovanja.
Pojednostavljeni proces je:
Namotavanje → Razmotavanje → Niveliranje → Ubacivanje → Probijanje → Formiranje valjaka → Rezanje → Pražnjenje → Slaganje
Ne sadrži svaki red svaki proces.
Jednostavan profil može zahtijevati samo:
Razmotavač → Oblikovanje → Rezanje
Perforirani nosač kablova može zahtijevati:
Razmotavač → Niveler → Servo ulagač → Probijanje → Formiranje valjaka → Rezanje → Slaganje
Visoko automatizirana strukturna{0}}profilna linija može uključivati dodatne funkcije kao što su:
Automatsko punjenje zavojnice
Servo hranjenje
Online udaranje
Flying cutting
Automatsko slaganje
Programabilni recepti
Upravljanje proizvodnim podacima
IUWON opisuje svoje sisteme za oblikovanje valjaka kao prilagođene geometriji profila, debljini materijala, brzini proizvodnje, zahtjevima probijanja i dužini gotovog proizvoda, uz moguću integraciju prilagođenih alata, probijanje, hidrauličko ili servo sečenje, automatsko slaganje, punjenje kotura i planiranje proizvodne{0}}linije.

Zašto se oblikovanje valjanjem razlikuje od jednostavnog savijanja
Definirajuća karakteristika valjanja jeprogresivna deformacija.
Zamislite ravnu traku koja mora postati C-presjek.
Materijal počinje gotovo potpuno ravno.
Prva stanica za valjanje može uvesti malu ivicu zavoja.
Sljedeća stanica povećava zavoj.
Sljedeće stanice postupno formiraju bočne zidove.
Kasnije stanice uspostavljaju konačnu geometriju prirubnice.
Završne stanice kalibriraju profil.
Stoga proces konceptualno može izgledati ovako:
Flat Strip
→ Početno oblikovanje ivica
→ Djelomično oblikovanje prirubnice
→ Formiranje bočnih zidova
→ Return Lip Forming
→ Finalna kalibracija
→ Završen profil
Ovaj progresivni pristup distribuira deformaciju na duži put oblikovanja.
To je jedan od razloga zašto je valjanje posebno pogodno za profile sa konstantnim poprečnim-presjekom.
Uobičajeni primjeri uključuju:
C kanali
Z purlins
U kanali
Sigma sekcije
Šeširi
Nosači kablova
Solarne montažne šine
Strut kanali
Zaštitne ograde
Krovni profili
Zidni paneli
Trake za vrata
Komponente regala za skladištenje
IUWON-ov trenutni portfolio proizvoda pokriva mnoge od ovih kontinuiranih-primjena profila, uključujući nosače kablova, solarne profile, C/Z grede, zaštitne ograde, oluke, slivnike, profile za vrata i prozore, zidne i krovne profile i profile za pohranu.

Šta je press kočnica?
Presa kočnica je mašina dizajnirana za savijanje pojedinačnih -obrataka od lima pomoću probijača i kalupa.
Osnovni proces je:
List / Blank → Pozicioniranje → Probijanje i kalup → Savijanje → Ponovno pozicioniranje → Dodatno savijanje → Gotovi dio
Mašina primjenjuje silu kroz bušilicu dok donja matrica podržava radni komad.
Ovisno o geometriji proizvoda, jedna komponenta može zahtijevati:
Jedan zavoj
Dva zavoja
Četiri krivine
Šest krivina
Višestruke operacije repozicioniranja
Moderne CNC pres kočnice mogu kontrolisati:
Ram pozicija
Zadnji mjerač
Redoslijed savijanja
Izbor alata
Parametri programa
Proizvodni recepti
Robotski utovar i istovar se takođe mogu integrisati u napredne sisteme.
Međutim, osnovni koncept proizvodnje se razlikuje od oblikovanja valjaka.
Kočnica za presovanje općenito pita:
Kako savijati ovaj pojedinačni dio?
Linija za oblikovanje rolata pita:
Kako ovu traku kontinuirano transformirati u traženi profil?
Fundamentalna razlika između dvije tehnologije
Najlakši način da se shvati razlika je da uporedite protok materijala.
Roll Forming
Materijal se neprekidno kreće kroz mašinu.
Zavoj → Oblikovanje → Završena dužina
Operacija formiranja je raspoređena na mnoge stanice.
Pritisnite kočenje
Materijal je pozicioniran za pojedinačne operacije.
List → Položaj → Savijanje → Repozicija → Savijanje → Gotovi dio
Razlika može izgledati jednostavno, ali ima velike posljedice.
To utiče na:
Kako se materijal priprema
Koliko je ljudi potrebno
Koliko dugo traje svaka komponenta
Kako je dizajniran alat
Kako je organizovan izgled fabrike
Kako se implementira automatizacija
Kako se izračunavaju troškovi proizvodnje
Glavne komponente mašine za formiranje valjaka
Mašinu za formiranje valjaka treba smatrati proizvodnom linijom, a ne skupom valjaka.
Decoiler
Razmotavač podržava i oslobađa čeličnu zavojnicu.
Moguće konfiguracije uključuju:
Ručni razmotavač
Motorizovani razmotavač
Hidraulični razmotavač
Automatski sistem punjenja namotaja
Važni parametri uključuju:
Težina zavojnice
Širina zavojnice
Unutrašnji prečnik zavojnice
Spoljni prečnik zavojnice
Raspon proširenja
Način učitavanja
Za lake profile može biti dovoljno ručno ili jednostavno odmotavanje na pogon.
Za teške strukturne profile, hidraulično ili automatizovano rukovanje zavojnicama postaje važnije.
Sistem za nivelisanje
Namotani materijal sadrži zakrivljenost uzrokovanu skladištenjem zavojnice i namotavanjem.
Sistem za nivelisanje pomaže u smanjenju ove deformacije prije formiranja.
Tipične konfiguracije uključuju:
Niveliranje sa pet-valja
Niveliranje sa sedam{0}}valja
Precizno nivelisanje
Prilagođene konfiguracije
Svrha nije jednostavno učiniti materijal vizualno ravnim.
Proces izravnavanja utiče na:
Stabilnost hranjenja
Ravnost profila
Formiranje konzistencije
Preciznost rezanja
Konačna dimenzionalna stabilnost
Profil može imati ispravno dizajniran alat za valjanje i još uvijek ne može zadovoljiti proizvodne zahtjeve ako materijal uđe u odsjek za oblikovanje s prekomjernom deformacijom.
Servo sistem za hranjenje
Sistem za hranjenje kontroliše kako traka ulazi u liniju formiranja.
Za proizvode bez štancanja, hranjenje može biti relativno jednostavno.
Za proizvode s ponovljenim rupama, preciznost hranjenja postaje mnogo važnija.
Servo sistem može koordinirati:
Dužina uvlačenja
Položaj rupe
Hole pitch
Položaj rezanja
Brzina formiranja
Sinhronizacija proizvodnje
Za solarne montažne profile i nosače kablova, ovo može postati jedna od ključnih komponenti čitavog proizvodnog sistema.
Sistem probijanja
Probijanje se može dogoditi prije formiranja, tokom oblikovanja ili kroz posebno dizajniran proces u zavisnosti od profila.
Tipični zahtjevi uključuju:
Okrugle rupe
Dugi slotovi
Montažne rupe
Ponovljene perforacije
Priključne rupe
Zarezi
Posebni otvori
Sistem štancanja može biti:
Mehanički
Hidraulični
Servo{0}}kontrolisano
Izbor zavisi od:
Debljina materijala
Veličina rupe
Količina rupa
Hole pitch
Brzina proizvodnje
Složenost uzorka
Za proizvođača nosača kablova, na primer, sistem za probijanje može biti podjednako važan kao i sistem oblikovanja.
Stanice za formiranje valjaka
Stanice za formiranje su srce mašine.
Svaka stanica obično sadrži:
Gornja rola
Donja rolna
Shaft
Ležajevi
Odstojnici
Okvir stanice
Broj stanica ovisi o proizvodu.
Jednostavan U-kanal može zahtijevati relativno jednostavan niz formiranja.
Profil sa:
Duboki web
Široke prirubnice
Vratite usne
Rebra za ojačanje
Više krivina
zahtijeva pažljiviji raspored formiranja.
Cilj nije maksimiziranje broja stanica.
Cilj je stvoriti sekvencu formiranja koja postiže potrebnu geometriju bez izazivanja prevelike deformacije ili nestabilnosti.
Dizajn alata za rolne
Alat za valjanje je jedno od područja gdje mašina za formiranje valjaka postaje visoko{0}}specifična za proizvod.
Rolne određuju kako se materijal progresivno oblikuje.
Važni faktori dizajna uključuju:
Geometrija profila
Debljina materijala
Granica tečenja
Radijus savijanja
Ugao formiranja
Površinski premaz
Broj stanica
Konačna tolerancija
AC profil sa nominalnom širinom od 100 mm i dalje može biti potpuno drugačiji od drugog C profila koji se takođe opisuje kao "100 mm".
Web se može razlikovati.
Prirubnica se može razlikovati.
Usne se mogu razlikovati.
Radijus savijanja se može razlikovati.
Debljina materijala može se razlikovati.
Stoga, odabir mašine isključivo prema nazivnom nazivu profila može biti pogrešan.
IUWON eksplicitno napominje na svojim informacijama o mašini C-profila da bi se stvarni crtež profila trebao koristiti za određivanje redoslijeda alata i oblikovanja umjesto da se oslanja samo na nominalnu veličinu profila.
Sistem prenosa
Sistem prijenosa prenosi snagu sa pogonskog motora na valjke za formiranje.
Tipična razmatranja uključuju:
Snaga motora
Mjenjač
Prečnik osovine
Obrtni moment
Nosivost
Stabilnost transmisije
Profili teških{0}}profila zahtijevaju značajno drugačiju mehaničku obradu od tankih krovnih ploča.
Stroj stoga treba konfigurirati prema stvarnom opterećenju oblikovanja.
Veći motor sam po sebi ne čini automatski mašinu pogodnom za proizvodnju teških{0}}kabina.
Sistem rezanja
Nakon oblikovanja, kontinuirani profil se mora iseći na potrebnu dužinu.
Uobičajeni pristupi uključuju:
Hidraulično sečenje-Isključeno
Pogodno za mnoge konvencionalne proizvodne linije.
Flying Cut-Isključeno
Jedinica za sečenje se kreće u koordinaciji sa materijalom, omogućavajući sečenje dok se profil nastavlja.
Ovo može biti posebno korisno za veću-proizvodnju.
Dizajn rezanja treba uzeti u obzir:
Geometrija profila
Debljina
Brzina rezanja
Završena dužina
Kraj deformacije
Proizvodni ciklus
Encoder i kontrola dužine
Enkoder mjeri kretanje materijala.
Kontrolni sistem može koristiti ove informacije da odredi kada je dostignuta potrebna dužina.
Ovo postaje posebno važno kada kupac proizvodi:
Više gotovih dužina
Različite narudžbe
Programabilne dužine rezanja
Automatska proizvodnja receptura
Bez preciznog mjerenja dužine, -brzina oblikovanja ne može automatski garantirati tačne gotove dužine.
Sistem slaganja
Nakon rezanja, gotovi profili se moraju prikupiti.
Mogući pristupi uključuju:
Ručno prikupljanje
Isprazni-tabelu
Automatsko slaganje
Prilagođeno rukovanje materijalom
Za kratke proizvode, ručno prikupljanje može biti prihvatljivo.
Za strukturalne profile od 6 m, 9 m ili 12 m, rukovanje postaje značajno proizvodno pitanje.
Mašina može biti u mogućnosti da brzo proizvede profil, ali ako radnici ne mogu efikasno sakupljati i slagati gotov materijal, stvarna fabrička proizvodnja može biti mnogo niža od brzine oblikovanja.
PLC i HMI kontrola
Kontrolni sistem koordinira proces proizvodnje.
Funkcije mogu uključivati:
Pokreni i zaustavi
Kontrola brzine
Podešavanje dužine
Količina proizvodnje
Koordinacija udaranja
Sinhronizacija rezanja
Alarmi kvara
Čuvanje recepata
Podešavanje parametara
Za više{0}}profilnu proizvodnju, upravljanje receptima može smanjiti ponavljajući ručni unos parametara.
Međutim, stvarni nivo automatizacije uvijek treba biti jasno definiran.
"Automatska mašina" može značiti vrlo različite stvari između dobavljača.
Glavne komponente pres kočnice
Preska kočnica ima drugačiju arhitekturu.
Njegove osnovne komponente uključuju:
Mašinski okvir
Podržava opterećenja na savijanje.
Upper Beam
Pomiče bušilicu prema radnom komadu.
Punch
Primjenjuje silu savijanja na materijal.
Lower Die
Podržava lim i određuje dio geometrije savijanja.
Hidraulični ili servo pogon
Kontroliše kretanje ovna.
Back Gauge
Pozicionira radni komad.
CNC kontroler
Kontrolira sekvence savijanja i pozicioniranje.
Alati
Omogućava izradu različitih geometrija savijanja.
Ova struktura čini kočnicu presa inherentno prikladnom za individualno obrađene obratke.
Pritisnite Brake Tooling
Alat za presovanje kočnica obično uključuje:
Udarci
V-umrije
Specijalni umri
Segmentirani alat
Prilagođeni alati
Izbor otvaranja kalupa utiče na:
Potrebna sila
Radijus savijanja
Deformacija materijala
Minimalne dimenzije prirubnice
Fleksibilnost izmjenjivih alata jedan je od razloga zašto se kočnice za presovanje široko koriste u općoj -proizvodnji lima.
Tvornica koja proizvodi mnoge jedinstvene komponente može cijeniti ovu fleksibilnost više od kontinuirane brzine proizvodnje.
Prva odluka o kupovini: kako izgleda vaš proizvod?
Prije nego uporedite cijene mašina, klasificirajte proizvod.
Tip A: Konstantni poprečni- profili presjeka
primjeri:
C kanal
Z purlin
Nosač kablova
Solarna šina
Zaštitna ograda
Krovni panel
Door track
Gutter
Ovo su jaki kandidati za formiranje rola.
Tip B: Pojedinačne savijene komponente
primjeri:
Zagrade
Covers
Ploče
Kućišta po narudžbi
Mali potporni dijelovi
Nepravilne limene{0}}komponente
To su često jaki kandidati za kočenje presa.
Tip C: Mješovita proizvodnja
Fabrika može proizvoditi i jedno i drugo.
U ovom slučaju, obje tehnologije mogu imati mjesto u fabrici.
Dužina proizvoda: Jedan od najvažnijih faktora odabira
Razmotrite dva proizvoda.
Proizvod A
Nosač od 300 mm.
Proizvod B
6 m C{1}}kanal.
Oba su tehnički proizvodi od{0}}lima.
Ali njihovi proizvodni zahtjevi su potpuno drugačiji.
Nosač od 300 mm može se lako rukovati kao pojedinačni prazni.
6 m C{1}}kanal zahtijeva:
Dugo rukovanje materijalom
Dosljedan poprečni-presjek
Pravost
Uzdužna dimenzionalna stabilnost
Efikasno rezanje
Što je ponovljeni profil duži, kontinualna proizvodnja postaje važnija.
Ovo je jedan od razloga zašto se oblikovanje valjaka široko koristi za duge strukturne proizvode.
Obim proizvodnje mijenja odluku
Obim proizvodnje treba vrednovati zajedno sa geometrijom proizvoda.
Zamislite dvije kompanije.
Kompanija A
Proizvodi 100 prilagođenih nosača mjesečno.
Kompanija B
Proizvodi 100.000 metara strukturalnog kanala mjesečno.
Čak i ako su oba proizvoda tehnički "savijeni metal", ekonomija proizvodnje je potpuno drugačija.
Kompanija A može dati prioritet:
Fleksibilnost
Brzo programiranje
Kratko podešavanje
Prilagođene geometrije
Kompanija B može dati prioritet:
Kontinuirani izlaz
Korištenje materijala
Automatsko probijanje
Automatsko sečenje
Dugi proizvodni ciklusi
Smanjeno rukovanje
Dakle, obim proizvodnje nije izoliran broj.
To mijenja vrijednost cjelokupnog procesa proizvodnje.
Obim proizvodnje nije isti kao brzina mašine
Ovo je važna tačka za menadžere nabavke.
Mašina se može reklamirati na:
30 m/min
Ali to ne znači automatski da će fabrika proizvoditi 30 metara kvalifikovanog proizvoda svake minute.
Stvarna proizvodnja zavisi od:
Opterećenje zavojnice
Setup
Promjena
Probijanje
Rezanje
Dostupnost materijala
Zastoji mašina
Inspekcija kvaliteta
Slaganje
Održavanje
Bolji koncept je:
Efektivni proizvodni učinak=teoretska brzina × stvarna radna dostupnost × kvalifikovana- stopa proizvoda.
To je razlog zašto ponude strojeva treba vrednovati prema kompletnom proizvodnom ciklusu, a ne prema jednom broju brzine.
Formiranje valjaka naspram kočenja presa za korištenje materijala
Troškovi materijala mogu predstavljati značajan dio troškova gotovog{0}}proizvoda.
Formiranje valjka obično počinje sa koturom.
Kočenje presom obično počinje sa pojedinačnim prazninama ili listovima.
Ovo stvara različite materijalne{0}}zahtjeve za planiranje.
Za oblikovanje valjaka, fabrika treba da uzme u obzir:
Širina zavojnice
Rezanje
Iskorišćenost zavojnice
Ostaci glave i repa
Punching scrap
Odsjeci-bilješku
Za kočenje presa, fabrika treba da uzme u obzir:
Veličina lista
Prazne dimenzije
Nesting
Raspored rezanja
Trim
Preostali list
Nijedan proces nije automatski "nula otpada".
Tačno pitanje je:
Koji proces daje ovom konkretnom proizvodu bolju ukupnu iskorištenost materijala?
Formiranje valjaka naspram kočenja presa za rad
Rad nije samo u broju ljudi koji stoje pored mašine.
Takođe se radi o tome šta ti ljudi rade.
Operater kočnice{0}}možda će morati:
Pokupi prazninu
Postavite ga
Poravnajte ga
Bend
Repozicija
Rotiraj
Ponovo se sagni
Inspect
Pomerite gotovu komponentu
Za duge ili teške dijelove rukovanje materijalom može postati fizički zahtjevno.
Linija za formiranje valjaka može pomjeriti veći dio procesa prema:
Opterećenje zavojnice
Podešavanje parametara
Praćenje proizvodnje
Završeno-upravljanje profilom
Inspekcija kvaliteta
Kako se automatizacija povećava, uloga operatera se mijenja od ponovljenog ručnog savijanja do nadzora proizvodne{0}}linije.
Automatizacija: obje tehnologije se mogu automatizirati
Bilo bi netačno tvrditi da se samo oblikovanje valjaka može automatizirati.
Moderne pres kočnice mogu integrirati:
CNC kontrola
Robotski utovar
Robotski istovar
Automatska izmjena alata
Merenje ugla
Automatsko pozicioniranje dijelova
Linije za oblikovanje valjaka mogu integrirati:
Automatsko punjenje zavojnice
Servo hranjenje
Servo probijanje
Automatsko podešavanje oblikovanja
Flying cutting
Automatsko slaganje
Upravljanje receptima
Bitna razlika ješta se automatizuje.
Automatizacija za oblikovanje valjaka se često fokusira na kontinuirani protok materijala.
Automatizacija presa kočnica se često fokusira na rukovanje pojedinačnim dijelovima i operacije savijanja.
Promjena: Skriveni trošak proizvodnje
Zamjena se često potcjenjuje prilikom kupovine opreme.
Pretpostavimo da fabrika mijenja veličinu profila jednom u dvije sedmice.
Dugo podešavanje može imati relativno mali uticaj.
Pretpostavimo sada da fabrika menja veličinu profila osam puta dnevno.
Ista konfiguracija mašine može postati mnogo manje efikasna.
Dakle, kupac treba da izračuna:
Koliko se smjena dešava po smjeni?
Zatim procijenite:
Vrijeme zamjene alata
Podešavanje rolne
Zamjena matrice za probijanje
Podešavanje parametara
Testiranje nakon zamjene
Otpad tokom pokretanja
Ovo je posebno važno za fabrike koje proizvode više veličina nosača kablova ili više solarnih profila.
Može li jedna mašina za oblikovanje valjaka proizvesti više profila?
Ponekad.
Ali odgovor ovisi o kompatibilnosti profila.
Razmotrite tri profila:
Profil A
C100 × 50 × 20 × 2,0 mm
Profil B
C120 × 50 × 20 × 2,0 mm
Profil C
Z250 × 75 × 25 × 4,0 mm
A i B mogu potencijalno dijeliti određenu arhitekturu stroja.
C može zahtijevati bitno drugačiji sistem formiranja.
Dakle, broj profila nije dovoljan podatak.
Inženjerski tim mora uporediti:
{0}}Dimenzije poprečnog presjeka
Debljina materijala
Snaga
Konfiguracija savijanja
Kompatibilnost alata
Kapacitet osovine
Raspon podešavanja
Izmjenjivi alati protiv namjenskih alata
Postoje dvije široke strategije.
Dedicated Tooling
Jedan sistem alata je dizajniran za jedan profil.
Prednosti mogu uključivati:
Stabilno podešavanje
Jasan redoslijed formiranja
Predvidljiva proizvodnja
Jednostavan rad
Izmjenjivi alati
Na istu mašinsku platformu mogu se instalirati različiti setovi alata za valjanje.
Ovo može biti korisno kada je više proizvoda dovoljno slično.
Međutim, zamjenjive alate ne treba tretirati kao neograničenu fleksibilnost.
Mašina i dalje ima mehanička ograničenja.
Kupac treba da pita:
Koji je stvarni raspon profila?
Koliko dugo traje izmjena alata?
Da li se razmak osovine mijenja?
Jesu li vodiči podesivi?
Da li su sistemi za probijanje zajednički?
Da li su podržane različite debljine?
Zašto je materijalna snaga bitna
Debljina sama po sebi ne definira zahtjeve oblikovanja.
na primjer:
Materijal od 2,0 mm s relativno niskom granom tečenja i konstrukcijski čelik od 2,0 mm visine- može zahtijevati različita opterećenja oblikovanja i strategije alata.
Veća snaga može uticati na:
Potreban obrtni moment
Springback
Radijus savijanja
Formiranje sekvence
Roll dizajn
Opterećenje osovine
Zahtjevi za rezanje
Stoga, ponuda profesionalne mašine treba da traži snagu materijala kada je to relevantno.
IUWON-ove objavljene informacije o mašinama uključuju granicu tečenja materijala među parametrima koji se razmatraju u konfiguraciji mašine, sa primerom specifikacije opreme koja se proteže na materijale do 550 MPa jačine tečenja u zavisnosti od specifične mašine.
Springback: Zašto je važno
Kada je metal savijen, ima tendenciju da se djelimično oporavi prema svojoj izvornoj geometriji nakon što se ukloni sila oblikovanja.
Ovo se zove povratak.
Springback je pod uticajem:
Snaga materijala
Debljina
Radijus savijanja
Ugao formiranja
Svojstva materijala
Način formiranja
Kod oblikovanja valjaka, sekvenca oblikovanja može biti dizajnirana da kontroliše progresivnu deformaciju.
Kod kočenja presa, CNC program može kompenzirati kroz kontrolu ugla-savijanja i parametre procesa.
Stoga, kada procjenjuje bilo koju mašinu, kupac ne treba samo pitati:
"Može li saviti ovaj materijal?"
Bolje pitanje je:
"Kako proces kontroliše konačnu geometriju nakon povratnog udara?"
Kvalitet površine: važno pitanje za pocinčani čelik
Mnogi industrijski profili se proizvode od:
Pocinčani čelik
Prethodno obojeni čelik
Nerđajući čelik
Aluminijum
Materijal možda već ima završnu obradu koja mora ostati netaknuta.
na primjer:
Krovni paneli
Komponente za solarnu montažu
Nosači kablova
Vanjski profili
može biti izložen vremenskim prilikama nakon ugradnje.
Površinske ogrebotine stoga mogu postati više od kozmetičkog problema.
Potencijalni uzroci uključuju:
Neodgovarajuća površina rolne
Neusklađenost
Materijalni ostaci
Preveliki pritisak formiranja
Pogrešna postavka vodiča
Oštećen alat
Proces oblikovanja stoga treba biti dizajniran prema zahtjevima geometrije i površine.
Odgovaranje industrije: Proizvodnja nosača kablova
Proizvodnja nosača kablova je dobar primjer visoko procesno{0}}orijentisane aplikacije.
Tipičnom proizvođaču nosača kablova može biti potrebno:
50–800 mm širine
Različite visine bočnih zidova
Višestruki uzorci perforacije
Više dužina
Pocinčani čelik
Visok obim proizvodnje
Ovisno o dizajnu, proizvodni slijed može biti:
Odmotavanje → Niveliranje → Servo hranjenje → Probijanje → Oblikovanje → Sečenje → Slaganje
IUWON trenutno nudi rješenja nosača kablova za ljestve, perforirane, čvrste-dno, raceway, žičanu-mrežu i teške- konfiguracije.
Šta rješava oblikovanje valjaka za proizvođače nosača kablova?
Vrijednost nije samo to što mašina "pravi nosače kablova".
Može riješiti specifične proizvodne probleme.
Problem 1: Ponovljeni uzorci rupa
Integrirano probijanje može napraviti rupe prije ili za vrijeme oblikovanja prema dizajnu linije.
Problem 2: Dugo gotovi dijelovi
Kontinuirano oblikovanje smanjuje potrebu za uzastopnim pozicioniranjem dugih listova.
Problem 3: Više veličina
Arhitektura alata i podešavanja može se dizajnirati oko potrebnog raspona profila.
Problem 4: Konzistentnost proizvodnje
Ista sekvenca formiranja se neprekidno ponavlja.
Problem 5: Odvojene operacije
Probijanje, oblikovanje i rezanje mogu se integrirati u jednu liniju.
Ovo je prednost proizvodnog{0}}toka, a ne prednost jednostavne{1}}specifikacije mašine.
Šta ako proizvođač nosača kablova koristi kočnicu za presovanje?
Preša kočnica može proizvesti mnoge konfiguracije ladice.
Ali proces proizvodnje može zahtijevati:
Priprema blanka → Obrada rupa → Pozicioniranje → Savijanje → Ponovno pozicioniranje → Dodatno savijanje
Za male{0}}prilagođene ladice ovo može biti savršeno praktično.
Međutim, za standardizirane ladice velike zapremine, proizvođač bi trebao procijeniti:
Opterećenje operatera
Vrijeme ciklusa savijanja
Rukovanje listovima
Obrada rupa
Dugo-pozicioniranje dijelova
Završena-dosljednost dužine
Bitna razlika je:
Tehnička izvodljivost ne znači automatski i proizvodnu podobnost.
Odgovaranje industrije: Profili za solarnu montažu
Solarne montažne konstrukcije su još jedna jaka aplikacija za{0}}formiranje valjaka.
Proizvodi mogu uključivati:
Solarne šine
C kanali
U kanali
Strut kanali
Purlins
Postovi podrške
Profili za{0}}montažu na zemlju
IUWON-ove informacije o solarnom profilu ukazuju na to da je alat razvijen na osnovu dizajna poprečnog presjeka, debljine materijala, mehaničke čvrstoće, metode ugradnje i zahtjeva za povezivanje, sa prilagođenim profilima uključujući C, U, L, Omega, Hat i druge dijelove.
Gdje valjanje pomaže u solarnoj proizvodnji?
Razmotrite solarnu šinu sa ponovljenim montažnim rupama.
Odgovarajuća linija može integrirati:
Namotaj → Niveliranje → Servo hranjenje → Probijanje → Oblikovanje → Sečenje
Ovo može povezati poziciju:
Montažne rupe
Dužina profila
Formiranje
Rezanje
Rezultat je sinkroniziraniji proizvodni proces.
Za proizvođača solarne energije, ovo može smanjiti potrebu za premeštanjem-polugotovih proizvoda između nezavisnih mašina.
Gdje bi presa kočnica još uvijek mogla biti korisna u solarnoj proizvodnji?
Solarne konstrukcije također sadrže komponente koje nisu dugi kontinuirani profili.
Primjeri uključuju:
Male zagrade
Priključne ploče
Specijalni potporni dijelovi
Prilagođene komponente za montažu
Ovi dijelovi mogu imati:
Različiti uglovi savijanja
Različite dužine
Različiti rasporedi rupa
Mali obim proizvodnje
Za ove proizvode, kočenje pritiska može ponuditi veću fleksibilnost.
Ovo ilustruje važan princip:
Industrija ne mora nužno imati jednu tehnologiju formiranja. Različite komponente unutar istog sistema proizvoda mogu zahtijevati različite procese.
Odgovaranje industrije: C/Z Purlins
C i Z grede su dugački strukturni profili koji se koriste u građevinskim sistemima.
Njihova proizvodnja često zahtijeva:
Dosljedan poprečni-presjek
Snaga konstrukcije
Ponovljene dužine
Probijanje rupa
Više veličina profila
Veliki obim proizvodnje
Ovo odgovara kontinuiranoj prirodi oblikovanja valjaka.
IUWON nudi rješenja za formiranje greda C, Z, C/Z, Sigma, U i teškog-promjera, sa svojim objavljenim procesom konfiguracije greda počevši od raspona veličina profila, debljine materijala, zahtjeva za probijanje i proizvodnog kapaciteta.
Zašto je proizvodnji purlina potrebno više od "jake mašine"
Za teške strukturalne profile, kupci bi trebali ispitati:
Prečnik osovine
Rolni materijal
Struktura stanice
Kapacitet prenosa
Snaga motora
Snaga materijala
Sistem probijanja
Sistem rezanja
Na primjer, IUWON-ove opće prilagođene specifikacije opreme navode primjere raspona kao što su prečnik osovine od 50–100 mm, 10–30 stanica za formiranje, glavni motor od 7,5–45 kW i hidraulično ili leteće sečenje, ovisno o specifičnoj mašini i primjeni.
Ove brojke ne treba tumačiti kao univerzalne specifikacije.
Oni ilustruju važnu tačku:
Parametri mašine treba da budu određeni profilom i zahtevima proizvodnje.
Podudaranje industrije: Krovni profili
Proizvodnja krovišta obično uključuje dugačke profile sa konstantnom geometrijom.
Primjeri uključuju:
Valoviti listovi
Trapezni paneli
Profili stojećih šavova
Arhitektonski krovovi po mjeri
Zidna obloga
Proces proizvodnje prirodno odgovara kontinuiranom oblikovanju.
Linija se može sastojati od:
Razmotavač → Niveliranje → Valjano oblikovanje → Sečenje → Slaganje
Glavna vrijednost dolazi od kontinuirane proizvodnje dugih panela uz održavanje-dosljednosti poprečnog presjeka.
Odgovaranje industrije: Zaštitne ograde
Proizvodnja zaštitne ograde zahtijeva dugačke strukturne dijelove.
Ovisno o proizvodu, linija može integrirati:
Rukovanje zavojnicama
Niveliranje
Probijanje
Formiranje rola
Rezanje
Geometrija profila, čvrstoća materijala, raspored rupa i gotova dužina određuju konfiguraciju mašine.
Ključni proizvodni cilj nije samo savijanje čelika.
Održava potreban strukturni profil više puta tokom dugih proizvodnih ciklusa.
Odgovaranje industrije: oluci i slivnici
Oluci i slivnici imaju kontinuiranu geometriju profila.
Njihova proizvodnja može zahtijevati:
Tanki pocinčani čelik
Prethodno obojeni čelik
Aluminijum
Nerđajući čelik
Dugo gotovi dijelovi
Valjanjem se mogu stvoriti kontinuirani profili i rezati ih na potrebne dužine.
Za dekorativne ili arhitektonske proizvode, površinska zaštita postaje posebno važna.
Poklapanje u industriji: profili za vrata i prozore
Profili vrata i prozora mogu biti složeniji.
Oni mogu uključivati:
Više krivina
Osobine pojačanja
Isprepletene ivice
Staze
Usne
Reljefni dijelovi
Stalni poprečni-presjek i dalje čini relevantnim oblikovanje valjaka.
Međutim, formiranje sekvence postaje kritičnije.
Mašina bi trebala biti dizajnirana oko tačnog profila, a ne generičke "mašine za profil vrata".
Odgovaranje industrije: Komponente stalka za skladištenje
Stalci za skladištenje često sadrže:
Uspravci
Grede
Zagrade
Kanali
Ojačavajući članovi
Neke komponente su odlični kandidati za formiranje valjaka.
Drugi mogu biti prikladniji za presovanje ili štancanje.
Za stalke s ponovljenim rupama, integrirana linija za probijanje + oblikovanje valjaka može biti posebno korisna.
Za male prilagođene nosače, presa kočnica može biti fleksibilnija.
Opet, komponenta-a ne naziv industrije-određuje proces.
Ista industrija može imati različite zahtjeve za opremom
Ovo je jedan od najvažnijih zaključaka za menadžere nabavke.
Uzmite u obzir građevinsku industriju.
Može zahtijevati:
Krovni paneli
Purlins
Flashings
Zagrade
Nosači kablova
Strukturni kanali
Ovi proizvodi se ne mogu svi ocijeniti jednim generičkim pravilom za{0}}selekciju mašine.
Krovni panel
Kontinuirano formiranje valjaka.
C/Z Purlin
Kontinuirano formiranje valjaka.
Custom Flashing
Potencijalno pritisnite kočnicu.
Mali spojni nosač
Potencijalno pritisnite kočnicu ili štancanje.
Cable Tray
Često jak kandidat za integrirano oblikovanje valjaka.
dakle:
Industrijska klasifikacija je samo prvi sloj odabira opreme. Klasifikacija proizvoda je sljedeći sloj. Klasifikacija proizvodnje je završni sloj.
Tri{0}}metoda odabira opreme
Koristan okvir nabavke je:
Industrija
U kojoj ste industriji?
Izgradnja
Solar
Električni
Infrastruktura
Skladištenje
Automotive
Generalna izrada
Proizvod
Šta tačno proizvodite?
Nosač kablova
Solarna šina
C purlin
Zaštitna ograda
Zagrada
Krovni panel
Proizvodnja
Kako ga proizvodite?
Volume
Dužina
Debljina
Uzorak rupa
Promjena
Automatizacija
Tolerancija
Tek nakon što se sva tri nivoa razumiju, može se odrediti ispravna konfiguracija stroja.
"Proširujemo proizvodnju"
Pretpostavimo da fabrika trenutno koristi kočnice.
Proizvodnja je povećana.
Operateri rade prekovremeno.
Narudžbe se sve više ponavljaju.
Isti profili se proizvode svake sedmice.
Ovo je situacija u kojoj menadžment treba da proceni da li namenska linija za oblikovanje valjaka može da promeni strukturu proizvodnje.
Ključna pitanja su:
Koji proizvodi troše najviše mašinskih sati?
Koji se profili najčešće ponavljaju?
Koji proizvodi zahtijevaju najviše ručnog rukovanja?
Koji su proizvodi dugi?
Koji proizvodi imaju stabilne poprečne-presjeke?
Koji proizvodi imaju ponovljene rupe?
Ovi proizvodi mogu biti kandidati za konverziju na kontinuirano oblikovanje valjaka.
Kompanija ne mora nužno zamijeniti sve pres kočnice.
Možda će jednostavno morati premjestiti-proizvode koji se ponavljaju velike količine na namjensku liniju za formiranje valjaka.
"Imamo previše prilagođenih narudžbi"
Sada razmotrite suprotno.
Fabrika dobija:
20 različitih kupaca
30 različitih crteža
Male količine
Česte promjene geometrije
Namenska mašina za oblikovanje valjaka za svaki proizvod bi stvorila veliki teret alata.
U ovoj situaciji, fabrika treba da proceni da li je proizvodnja fleksibilnih -kočnica pogodnija.
Zbog toga odgovoran proizvođač valjanja ne bi trebao prodati mašinu samo zato što kupac pita za oblikovanje valjaka.
Ispravna uloga proizvođača je da utvrdi da li je proces prikladan.
"Moramo proizvoditi više sa istom radnom snagom"
Ovo je još jedan uobičajeni industrijski problem.
Pretpostavimo da kompanija ima:
Ograničeni operateri
Povećanje narudžbi
Dugi profili
Proizvodi koji se ponavljaju
Rješenje možda nije jednostavno zapošljavanje više radnika.
Kompanija može proceniti:
Automatsko rukovanje zavojnicama
Servo hranjenje
Inline probijanje
Automatsko sečenje
Automatsko slaganje
Upravljanje receptima
Prema tome, linija za formiranje valjaka može postati način restrukturiranja proizvodnog procesa.
"Naš proizvod se mijenja"
Kupac može reći:
"Naš trenutni profil je širok 100 mm, ali bismo sljedeće godine mogli predstaviti verzije od 120 mm i 150 mm."
Ovo mijenja proces{0}}selekcije mašine.
Kupac ne treba samo da pita da li se trenutni profil može proizvesti.
pitaj:
Može li mašina prihvatiti buduću širinu?
Da li se alat može promijeniti?
Da li se vodilice mogu podesiti?
Mogu li osovine podnijeti buduća opterećenja?
Može li se probijanje rekonfigurirati?
Da li se kontrolni recepti mogu pohraniti?
Hoće li biti potreban dodatni alat?
Ovo je mjesto gdje kupovina samo na osnovu današnje ponude može stvoriti buduća ograničenja.
"Treba nam mašina za novu fabriku"
Za novi proizvodni pogon odabir opreme treba započeti planiranjem proizvodnje.
Fabrika treba da odredi:
Područje sirovina
Gdje se čuvaju kalemovi?
Coil Loading
Kako se kalemovi transportuju?
Forming Line
Koliko je prostora potrebno?
Gotovi proizvod
Kako se prazni profili od 6 m ili 12 m?
Slaganje
Kako se proizvodi u paketu?
Pakovanje
Kako se proizvodi pripremaju za otpremu?
Interna logistika
Kako se materijal kreće između faza?
Linija za oblikovanje valja stoga treba biti dizajnirana kao dio fabričkog radnog procesa.
IUWON-ove informacije o rješenju posebno uključuju planiranje rasporeda proizvodne{0}}linije kao dio prilagođenih projekata oblikovanja valjaka.
Pravi trošak procesa formiranja
Cijena mašine je samo jedna komponenta.
Korisniji model troškova je:
Ukupni troškovi proizvodnje=Materijal + Rad + Vrijeme mašine + Dodjela alata + Energija + Otpaci + Održavanje + Sekundarne operacije + Rukovanje
Ova jednačina se mijenja ovisno o procesu.
Za oblikovanje rolada:
Ulaganje u alat može biti značajno
Kontinuirani izlaz može biti visok
Inline probijanje može smanjiti sekundarnu obradu
Radna snaga se može koncentrirati oko rada na liniji
Rukovanje materijalom može biti kontinuirano
Za kočenje presom:
Alat može biti fleksibilan
Male serije mogu biti lakše
Rad i rukovanje se mogu povećati s više savijanja
Prazan preparat može biti odvojen
Duge komponente mogu zahtijevati više rukovanja od strane operatera
Stoga, samo poređenje nabavne cijene mašine može dovesti do pogrešnih zaključaka.
Zašto "jeftina mašina" može postati skupa proizvodna odluka
Pretpostavimo da dobavljač A nudi nižu cijenu opreme.
Dobavljač B nudi višu cijenu, ali uključuje:
Bolja integracija probijanja
Automatsko slaganje
Prikladniji alat
Prijenos-većeg kapaciteta
Ispitivanje proizvodnje
Instalacija
Obuka operatera
Kupac ne treba samo da uporedi:
Cijena dobavljača A u odnosu na cijenu dobavljača B
Bolje poređenje je:
Proizvodna sposobnost koju je isporučio A u odnosu na proizvodnu sposobnost koju je isporučio B
Ovo je posebno važno za prilagođene projekte oblikovanja valjaka.
Šta bi trebalo porediti između dobavljača za oblikovanje valjaka?
Ozbiljno tehničko poređenje treba da uključi:
Mehanički
Struktura okvira
Prečnik osovine
Rolni materijal
Ležajevi
Prijenos
Motor
Mjenjač
Formiranje
Broj stanica
Formiranje sekvence
Tolerancija profila
Površinska zaštita
Probijanje
Tip
Preciznost rupe
Brzina
Konfiguracija matrice
Rezanje
Hidraulični ili leteći
Preciznost dužine
Krajnji kvalitet
Kontrola
PLC
HMI
Servo
Encoder
Upravljanje receptima
Proizvodnja
Testiran izlaz
Promjena
Rukovanje materijalom
Slaganje
Servis
Instalacija
Trening
Rezervni dijelovi
Podrška na daljinu
Koja pitanja trebate postaviti proizvođaču?
Prije potpisivanja ugovora o opremi pitajte:
O proizvodu
"Jeste li pregledali naš stvarni crtež?"
O materijalu
"Jeste li procijenili našu stvarnu kvalitetu materijala i snagu?"
O alatima
"Kako je određena sekvenca formiranja?"
About Punching
"Možete li testirati naš stvarni uzorak rupa?"
O rezanju
"Koja metoda rezanja će se koristiti i zašto?"
O brzini
"Koja je očekivana efektivna proizvodnja, ne samo maksimalna brzina oblikovanja?"
About Changeover
"Koliko je potrebno da se promijeni proizvod A u proizvod B?"
O testiranju
"Možete li proizvesti uzorke koristeći naš materijal prije otpreme?"
O usluzi
"Ko će pustiti mašinu u rad?"
Ova pitanja pomažu da se diskusija prebaci sa prodajnog jezika na jezik inženjerstva.
Zašto je Fabričko testiranje važno
Mašina koja radi prazna dokazuje vrlo malo.
Mašina koja proizvodi stvarni profil kupca je mnogo značajnija.
Testiranje treba da potvrdi:
Širina profila
Visina profila
Uglovi savijanja
Pravost
Twist
Položaj rupe
Hole pitch
Završena dužina
Kvalitet površine
Stabilnost proizvodnje
Za prilagođenu opremu, proizvodnja uzoraka je jedna od najkorisnijih faza prije otpreme.
IUWON opisuje fabričko testiranje i inspekciju kao deo svog procesa projekta, sa verifikacijom proizvodnje koja se koristi za potvrdu formiranja, probijanja, rezanja i rada mašine.
Šta bi se trebalo dogoditi nakon porođaja?
Linija za oblikovanje valjaka je proizvodno sredstvo, a ne samostalni uređaj.
Kupcu će možda trebati:
Mehanička instalacija
Električni priključak
Roll poravnanje
Podešavanje parametara
Podešavanje bušenja
Kalibracija rezanja
Obuka operatera
Obuka za održavanje
Cilj nije:
Mašina isporučena
cilj je:
Kvalificirani proizvod se proizvodi kontinuirano.
Ova razlika je kritična pri odabiru proizvođača.
IUWON: Od dobavljača mašina do dobavljača rješenja za proizvodnju
IUWON se pozicionira kao proizvođač fokusiran posebno na oblikovanje valjaka metalnih-limova, sa više od 20 godina iskustva u industriji i projektima koji opslužuju više od 50 zemalja. Njegova javna web stranica navodi kategorije proizvoda koje pokrivaju nosače kablova, solarne montažne profile, C/Z grede, krovove, zaštitne ograde, oluke, vrata i prozore, police za skladištenje i druge aplikacije za{4}}formiranje rolanja.
Za kupca, ove brojke nisu jedini važan faktor.
Važnije pitanje je:
Može li proizvođač razumjeti odnos između mog proizvoda, mog materijala i mog proizvodnog procesa?
To je mjesto gdje prilagođeni inženjering postaje važan.
IUWON-ova Custom Engineering Logic
IUWON-ove objavljene informacije opisuju prilagođena mašinska rješenja zasnovana na:
Crtanje profila
Debljina materijala
Brzina proizvodnje
Zahtjevi za probijanje
Završena dužina
Proizvodni kapacitet
Zahtjevi za prijavu
Struktura mašine, konfiguracija valjka, kontrolni sistem i rezni deo su konfigurisani u skladu sa ovim zahtevima.
Ovo je važno jer mašinu za formiranje valjaka ne treba birati samo po nazivu proizvoda.
na primjer:
"Mašina za nosače kablova"
ne govori dovoljno inženjeru.
Inženjer još treba da zna:
Širina ladice
Bočna visina
Debljina
Materijal
Uzorak rupa
Dužina
Potreban izlaz
Frekvencija promjene
Tek tada se mašina može pravilno konfigurisati.
IUWON-ov pristup projektima nosača kablova
IUWON trenutno navodi namjenska rješenja za:
Lestvičasti nosači kablova
Perforirani nosači kablova
Puno{0}}donje nosače kablova
Kabelske staze
Mrežasti nosači kablova
Nosioci{0}}kablova za teške uslove rada
Pribor za nosače kablova
Ova struktura proizvoda odražava važnu inženjersku stvarnost:
"Kablovski nosač" nije jedan proizvod.
Različite strukture ležišta stvaraju različite zahtjeve za oblikovanje, probijanje, zavarivanje, materijale i rukovanje.
Na primjer, nosači kablova sa čvrstim-donjem mogu zahtijevati posebnu kontrolu oblikovanja jer kontinuirana donja ploča utiče na oslonac kablova, poravnanje, raspodjelu opterećenja i vezu između sekcija nosača. IUWON-ove informacije o čvrstom-donjem nosaču identifikuju širinu, bočnu visinu, debljinu, materijal, površinsku obradu, dužinu rezanja i dodatnu obradu kao što su probijanje, utiskivanje i rebra za ukrućenje kao faktore prilagođavanja.
IUWON-ov pristup projektima solarnog profila
Solarni sistemi za montažu sadrže višestruke strukturne profile.
IUWON-ov trenutni portfolio uključuje:
Solarni kanali
Solarne montažne šine
Solarne grede
PV montažni nosači
PV montažni profili
Konstrukcije za prizemnu montažu
Pribor za solarnu montažu
Njegove tehničke informacije o fotonaponskom profilu naglašavaju:
Poprečni presjek
Debljina materijala
Mehanička čvrstoća
Način ugradnje
Zahtjevi za povezivanje
prije razvoja dizajna alata rolne.
Ovaj pristup je koristan jer solarna industrija često ima profile koji izgledaju slično, ali obavljaju različite strukturne funkcije.
IUWON-ov pristup Purlin projektima
Za grede, inženjerska rasprava može uključivati:
C ili Z geometrija
Širina mreže
Dimenzije prirubnice
Veličina usana
Debljina
Snaga
Probijanje
Završena dužina
Promjena profila
IUWON-ov objavljeni proces grede počinje rasponom veličina profila, debljinom materijala, zahtjevima za probijanje i proizvodnim kapacitetom, nakon čega slijedi tehnički prijedlog, potvrda rješenja, proizvodnja, testiranje i isporuka.
Ovo je vrsta procesa koji bi kupac trebao očekivati od profesionalnog dobavljača za oblikovanje valjaka.
IUWON-ova šira proizvodna i nabavna sposobnost
Prema IUWON-ovoj trenutnoj web stranici, kompanija se fokusira na mašine za formiranje valjaka, a istovremeno povezuje kupce sa valjcima{0}}formiranim proizvodima i odabranim metalnim zavojnicama putem svoje partnerske mreže. Njegov profil javnog preduzeća navodi više od 20 godina iskustva u industriji, prijavljene fabričke površine od više od 3 miliona kvadratnih metara, godišnju prodaju preko 50 miliona i usluge u više od 50 zemalja.
Za kupce opreme, relevantna je mogućnost da rade sa dobavljačem koji razumije više od individualne mašine za formiranje.
Širi proizvodni lanac uključuje:
Metalni kotur → Oprema za oblikovanje → Gotovi profil → Aplikacija
Razumijevanje ovog lanca može učiniti tehničku komunikaciju efikasnijom.
Šta profesionalna fabrika za oblikovanje valjaka treba da obezbedi?
Kompletan odnos sa dobavljačem može se podijeliti u četiri faze.
Faza 1 - Inženjering prije narudžbe
Proizvođač bi trebao pomoći u procjeni:
Crtež proizvoda
Materijal
Debljina
Snaga
Obim proizvodnje
Probijanje
Rezanje
Automatizacija
Faza 2 - Mašinska proizvodnja
Proizvođač treba da upravlja:
Mehanička izrada
Roll tooling
Prijenos
Hidraulični sistem
Električna kontrola
Skupština
Faza 3 - Testiranje
Fabrika treba da proveri:
Profil
Probijanje
Rezanje
Brzina
Stabilnost
Faza 4 - Instalacija i podrška
Dobavljač treba da podrži:
Instalacija
Puštanje u rad
Trening
Rezervni dijelovi
Tehnička pomoć
To je razlika između kupovine mašine i uspostavljanja proizvodnog rešenja.
Važnost stvarnog izvora proizvodnje
Prilikom kupovine prilagođene mašine za oblikovanje valjaka, razlika između trgovačke kompanije i proizvođača može biti važna.
Proizvođač sa-domaćim inženjerskim i proizvodnim mogućnostima može biti u mogućnosti direktno koordinirati:
Alati
Mehanički dizajn
Električni dizajn
Ispitivanje proizvodnje
Modifikacije
Rješavanje problema
Za prilagođene projekte, ovo može smanjiti komunikacijske slojeve.
Međutim, kupac bi trebao provjeriti stvarne mogućnosti umjesto da se oslanja samo na navedeni identitet kompanije.
Korisna pitanja uključuju:
Gdje se proizvodi mašina?
Gdje se proizvode rolne?
Ko dizajnira alate?
Gdje se vrši testiranje?
Može li fabrika modificirati mašinu?
Mogu li pregledati proizvodnu liniju?
Možete li testirati moj materijal?
Zašto je prilagođavanje važnije od naziva mašine
Uzmite u obzir dva kupca.
Kupac A
Proizvodi:
C100 × 50 × 20 × 1,5 mm
Kupac B
Proizvodi:
C300 × 80 × 30 × 4,0 mm
Oba mogu pretraživati:
"Mašina za oblikovanje C profila."
Ali ove mašine ne moraju nužno biti identične.
Razlike mogu uključivati:
Prečnik osovine
Dimenzije rolne
Struktura stanice
Snaga motora
Prijenos
Alati
Probijanje
Rezanje
Rukovanje materijalom
Zbog toga bi kupovina profesionalne mašine trebala početi sa profilom.
Detaljna kontrolna lista nabavke
Prije nego što zatražite ponude, pripremite:
Crtež proizvoda
Poprečni presjek
Dimenzije
Radijus savijanja
Tolerancija
Materijal
Ocjena
Debljina
Granica tečenja
Zatezna čvrstoća
Premazivanje
Coil
Širina
Unutrašnji prečnik
Vanjski prečnik
Težina
Proizvodnja
Metara na sat
Metara mjesečno
Radno vrijeme
Broj smjena
Probijanje
Prečnik rupe
Širina rupe
Hole pitch
Uzorak rupa
Tolerancija rupa
Rezanje
Završene dužine
Tolerancija dužine
Frekvencija rezanja
Asortiman proizvoda
Broj profila
Raspon veličina
Raspon debljine
Automatizacija
Opterećenje zavojnice
Probijanje
Rezanje
Slaganje
Upravljanje receptima
Fabrika
Voltage
Frekvencija
Raspoloživa površina
Kapacitet dizalice
Rukovanje materijalom
Pitanja koja treba sebi postaviti prije kupovine
O Vašem poslovanju
Koji proizvodi ostvaruju većinu naše prodaje?
O proizvodnji
Koji proizvodi se najčešće ponavljaju?
O radu
Koji procesi troše najviše vremena operatera?
O kvaliteti
Gdje se obično javljaju greške u dimenzijama?
O materijalu
Gdje se javlja najviše otpada?
O automatizaciji
Koje su operacije trenutno ručne?
O budućem rastu
Koji proizvodi će vjerovatno povećati količinu?
O opremi
Koji proizvodi zaslužuju namjenske proizvodne linije?
Ova pitanja često mogu otkriti više od pukog poređenja deset mašinskih citata.
Kada valjanje postane posebno atraktivno
Formiranje valjaka zaslužuje ozbiljnu procjenu kada je ispunjena većina sljedećih uslova:
Konstantni poprečni-presjek
Dugačak profil
Ponovljena proizvodnja
Srednja/visoka jačina zvuka
Materijal koji se{0}}napaja
Ponovljeni uzorci rupa
Sečenje fiksne{0}}dužine
Potreba za automatizacijom
Stabilan dizajn proizvoda
Visoka uključenost radne snage u tekući proces
Što se više ovih uslova primjenjuje, to rješenje za kontinuirano oblikovanje postaje značajnije.
Kada kočenje pritiskom postane posebno atraktivno
Kočenje pritiskom zaslužuje ozbiljnu ocjenu kada proizvodno okruženje uključuje:
Mali-narudžbe
Česte promjene dizajna
Mnogo jedinstvenih delova
Kratke komponente
Prototipovi
Prilagođene geometrije
Različiti uglovi savijanja
Pojedinačna -izrada limova
Opet, ovo nije apsolutno pravilo.
To je okvir za odlučivanje gdje dalje istraživati.
Kada treba koristiti obje tehnologije
Mnoge zrele fabrike ne tretiraju oblikovanje valjaka i kočenje presa kao konkurente.
Umjesto toga, oni dodjeljuju proizvode prema proizvodnim karakteristikama.
Odjel za oblikovanje valjaka
ručke:
Standardizovani profili
Proizvodi-velike količine
Dugi profili
Ponovljeni uzorci rupa
Press Brake Department
ručke:
Prilagođene komponente
Prototipovi
Mali{0}}dijelovi
Nepravilna geometrija
Ovo može stvoriti fleksibilniji proizvodni sistem od pokušaja da se svaki proizvod progura kroz jednu tehnologiju.
Napredniji način za poređenje dva procesa
Umjesto da pitam:
Koja mašina je brža?
pitaj:
1. Koji proces ima manje operacija?
2. Koji proces ima manje prijenosa materijala?
3. Za koji proces je potrebno manje koraka ručnog pozicioniranja?
4. Koji proces proizvodi manje otpada pri postavljanju?
5. Koji proces dosljednije održava potrebnu toleranciju?
6. Koji proces efikasnije integriše probijanje?
7. Koji proces bolje obrađuje dužinu mog proizvoda?
8. Koji proces može prihvatiti moje buduće proizvode?
9. Koji proces zahtijeva manje sekundarne obrade?
10. Koji proces odgovara radnoj strukturi moje fabrike?
Ovo stvara mnogo korisnije poređenje proizvodnje.
Formiranje valjaka naspram kočenja presa: Detaljna uporedna tabela
| Faktor evaluacije | Roll Forming | Pritisnite kočenje |
|---|---|---|
| Sirovina | Zavojnica / traka | List / prazan |
| Protok materijala | Kontinuirano | Povremeno |
| Princip formiranja | Progresivno formiranje | Punch{0}}savijanje |
| Tipičan proizvod | Kontinuirani profili | Pojedinačne komponente |
| Dužina profila | Jaka za duge profile | Rukovanje postaje važno |
| Poprečni presjek | Konstantan profil | Fleksibilna geometrija |
| Obim proizvodnje | Srednja/visoka jačina zvuka | Često prikladan niski do srednji volumen |
| Prilagodba | Alati{0}}specifični za proizvod | Visok nivo{0}}fleksibilnosti |
| Promjena | Zavisi od dizajna alata | Generalno fleksibilan |
| Integracija rupa | Snažan potencijal | Može zahtijevati poseban proces |
| Integracija rezanja | Snažan potencijal | Zavisi od sistema |
| Rukovanje materijalom | Kontinuirano | Pojedinačni dijelovi |
| Automatizacija | Visoko | Visoko |
| Obrazac rada | Nadgledanje/rukovanje linije | Pozicioniranje/rukovanje |
| Alati | Roll tooling | Udari/umri |
| Dugi profili koji se ponavljaju | Jaka | Moguće |
| Kratki prilagođeni dijelovi | Manje efikasan u mnogim slučajevima | Jaka |
| Prototipski rad | Ograničeno | Jaka |
| Standardizovana proizvodnja | Jaka | Moguće |
| Više jedinstvenih dijelova | Ograničeno | Jaka |
| Početni inženjering | Specifičan proizvod{0} | Općenitije |
| Integracija proizvodne{0}}line | Visoko | Umjereno/visoko |
| Najbolja osnova za evaluaciju | Kompletna linija | Mašina + alati + rukovanje |
Stablo odlučivanja za menadžere nabavke
Postavite sljedeća pitanja redom.
Pitanje 1
Da li proizvod ima stalan poprečni-presjek duž svoje dužine?
Ako ne, procijenite kočenje presom i druge metode oblikovanja.
Ako jeste, nastavite.
Pitanje 2
Da li se proizvod proizvodi više puta?
Ako ne, procijenite je li namjenski alat za valjanje ekonomski opravdan.
Ako jeste, nastavite.
Pitanje 3
Da li je proizvod relativno dugačak?
Ako jeste, oblikovanje rolanja postaje sve relevantnije.
Pitanje 4
Ima li ponovljenih rupa?
Ako da, procijenite integrirano probijanje.
Pitanje 5
Da li se obim proizvodnje povećava?
Ako da, procijenite automatizaciju i kontinuiranu proizvodnju.
Pitanje 6
Da li je potrebno više veličina profila?
Ako da, procijenite kompatibilnost alata i arhitekturu promjene.
Pitanje 7
Hoće li se profil često mijenjati?
Ako jeste, obratite posebnu pažnju na troškove alata i zamjene.
Ovo stablo odlučivanja može spriječiti mnoge kupovine neodgovarajuće opreme.
Najčešće greške pri kupovini opreme
Greška 1: Poređenje samo cijene mašine
Cijena ne opisuje proizvodne mogućnosti.
Greška 2: Poređenje samo maksimalne brzine
Maksimalna brzina nije efektivna proizvodnja.
Greška 3: Ignoriranje snage materijala
Dva materijala iste debljine mogu imati različito ponašanje oblikovanja.
Greška 4: Ignorisanje udaranja
Probijanje može postati glavni dio proizvodnje.
Greška 5: Ignorisanje promjene
Mašina koja dobro radi za jedan profil može biti neefikasna ako se mijenja deset puta dnevno.
Greška 6: Ignorisanje budućih proizvoda
Današnji proizvod možda neće biti sutrašnji.
Greška 7: odabir prema nazivu mašine
"Mašina C kanala" nije dovoljna informacija.
Greška 8: Ne testiram stvarni materijal
Teorijski inženjering nije isto što i verifikacija proizvodnje.
Greška 9: Ignoriranje rukovanja gotovim proizvodom
Brzo oblikovanje je beskorisno ako se gotovi proizvodi ne mogu efikasno prikupiti.
Greška 10: ignorisanje postprodajne podrške
Mašina je-dugoročna proizvodna imovina.
Informacije koje pretvaraju opšti upit u inženjerski upit
Uporedite ova dva upita.
Upit A
Treba nam mašina za C kanal. Molimo pošaljite cijenu.
Dobavljač ima ograničene informacije.
Upit B
Moramo proizvesti C profil sa 120 mm trakom, 50 mm prirubnica i 20 mm usnama, debljine materijala 2,0–2,5 mm, pocinčanog čelika, granice popuštanja cca 350 MPa. Završene dužine su 6 m i 9 m. Potrebno je šest montažnih rupa na definisanim pozicijama. Mjesečni cilj proizvodnje je 80.000 metara. Očekujemo tri slične veličine profila u budućnosti.
Ovaj upit omogućava inženjerskom timu da započne dizajniranje pravog rješenja.
Kvalitet početnih tehničkih informacija direktno utiče na kvalitet ponude opreme.
Zašto će vam dobar dobavljač postavljati mnoga pitanja
Neki kupci mogu smatrati da proizvođač postavlja previše pitanja.
U stvarnosti, ovo može biti pozitivan znak.
Ako dobavljač traži:
Koji materijal?
Koja debljina?
Koja snaga?
Koji profil?
Koja dužina?
Koje rupe?
Koji obim proizvodnje?
Kakva tolerancija?
Koje napajanje?
Koja automatizacija?
dobavljač pokušava razumjeti proizvodni problem.
Mašina se ne može pravilno konstruisati bez ovih informacija.
Od čega može započeti prilagođeni IUWON projekat
Polazna tačka ne mora biti model mašine.
Može početi od:
Crtež vašeg proizvoda
onda:
Materijal
↓
Production Target
↓
Forming Calculation
↓
Dizajn alata
↓
Konfiguracija mašine
↓
Probijanje / rezanje
↓
Automatizacija
↓
Testiranje
↓
Instalacija
Ovo je inženjerski lanac iza prilagođenog projekta oblikovanja valjaka.
Zašto je oprema za oblikovanje valjaka dugoročna-proizvodna odluka
Mašina za formiranje valjaka se obično ne kupuje za jednu proizvodnu seriju.
Može ostati u funkciji dugi niz godina.
Stoga bi kupci trebali uzeti u obzir:
Trenutni proizvod
Šta danas pravimo?
Trenutni kapacitet
Koliko danas proizvodimo?
Budući proizvod
Šta možemo dodati?
Buduća debljina
Hoće li biti potreban teži materijal?
Buduća automatizacija
Hoće li nam trebati manje ručnog rada?
Future Output
Hoće li se proizvodnja povećati?
Mašina bi u idealnom slučaju trebala biti dizajnirana sa razumnom marginom za buduće poslovne zahtjeve bez plaćanja nepotrebnog kapaciteta.
Konačna inženjerska perspektiva
Formiranje valjaka i kočenje presa rješavaju različite proizvodne probleme.
Kočnica za presovanje daje proizvođaču fleksibilnu kontrolu nad pojedinačnim -komponentama od lima.
Linija za oblikovanje valjaka daje proizvođaču kontinuiranu metodu za proizvodnju ponovljenih profila.
Nijedna tehnologija ne treba biti odabrana samo zato što je brža, jeftinija, novija ili automatiziranija.
Ispravan proces je određen odnosom između:
Geometrija proizvoda
Materijal
Obim proizvodnje
Dužina proizvoda
Tolerancija
Zahtjevi za probijanje
Promjena
Automatizacija
Buduća proizvodnja
To je temelj tehnički ispravne odluke o opremi.
Ako je vaš proizvod kontinuirani metalni profil, počnite s crtežom
Ako proizvodite:
Nosači kablova
Solarne montažne šine
C/Z grede
Krovni profili
Zidni paneli
Zaštitne ograde
Oluci
Slivnici
Trake za vrata
Profili regala za odlaganje
Strukturni kanali
Prilagođeni C/U/Z/Hat/Omega profili
najkorisniji prvi korak je da ne pitate:
"Koliko košta mašina za formiranje valjaka?"
Umjesto toga, obezbijedite:
Crtež profila + materijal + debljina + proizvodni cilj + gotova dužina + zahtjevi za probijanje.
Ovi detalji omogućavaju proizvođaču mašine da proceni da li proizvod treba da koristi:
Namjenski alat za rolne
Izmjenjivi alati
Podesivo oblikovanje
Inline probijanje
Hidraulično sečenje
Flying cutting
Automatsko slaganje
Prilagođena integracija linija
IUWON: Izgradnja mašine oko vaše proizvodnje
Trenutna inženjerska pozicija IUWON-a zasnovana je na prilagođenim rješenjima za formiranje valjaka, a ne na tretiranju svakog kupca kao standardnog-kupca mašine.
U objavljenim informacijama kompanije stoji da su prilagođene linije razvijene na osnovu crteža kupaca, kapaciteta i zahtjeva primjene, dok njen portfolio pokriva nosače kablova, solarne, grede, krovove i druge kontinuirane{0}}profilne aplikacije.
Za kupca to znači da razgovor može početi s proizvodnim problemom.
na primjer:
"Trenutno koristimo kočnice za presovanje za proizvodnju ovog profila od 6 metara, ali radna snaga postaje usko grlo."
ili:
"Imamo tri veličine nosača kablova i potrebno nam je automatsko probijanje."
ili:
"Mi proizvodimo C i Z grede i želimo smanjiti ručne promjene profila."
ili:
"Potreban nam je solarni profil koji nije dostupan kao standardna mašina."
Ovo su inženjerski problemi.
Konfiguraciju opreme treba razviti iz tih problema.
Šta IUWON može pomoći da se proceni
Na osnovu svojih trenutnih informacija o proizvodima i rešenjima, IUWON može proceniti prilagođene zahteve koji uključuju:
Profil
C
Z
U
Sigma
Šešir
Omega
Nosač kablova
Solarni profil
Krovni profil
Zaštitna ograda
Profil vrata/prozora
Ostale prilagođene sekcije
Proizvodni procesi
Odmotavanje
Niveliranje
Hranjenje
Probijanje
Formiranje rola
Rezanje
Pražnjenje
Slaganje
Kontrola
PLC
HMI
Servo hranjenje
Merenje kodera
Programabilni proizvodni parametri
Specifični zahtjevi za{0} proizvod
Više veličina profila
Različite dužine
Ponovljene rupe
Prilagođene sekcije
Različite debljine materijala
Točna konfiguracija mora biti potvrđena kroz podatke o proizvodu i materijalu kupca.


Šta kupac treba da očekuje od profesionalnog proizvođača
Profesionalni dobavljač za oblikovanje valjaka ne bi trebao odgovoriti samo:
"Da, možemo uspjeti."
Jači tehnički odgovor bi trebao objasniti:
Zašto je proizvod pogodan za oblikovanje valjaka
Kako će materijal ući u liniju
Kako će se profil progresivno formirati
Gdje će doći do udaranja
Kako će sečenje biti sinhronizovano
Kako će se mijenjati različiti profili
Kako će se postupati sa gotovim proizvodom
Koliki je očekivani proizvodni učinak
Koje informacije tek treba da se potvrdi
Na ovaj način dobavljač mašina postaje inženjerski partner.
Od "kupovine mašine" do "izgradnje proizvodnih kapaciteta"
Ovo je možda najvažniji zaključak cjelokupnog poređenja.
Kupac zapravo ne kupuje:
Mašina za oblikovanje valjaka
ili:
Pritisnite kočnicu
Kupac kupuje način pretvaranja sirovine u gotov proizvod.
Stoga bi pravo poređenje trebalo biti:
Proizvodni sistem A
List → Sečenje → Rukovanje → Pritisnite kočnicu → Repozicioniranje → Rukovanje → Inspekcija
naspram:
Proizvodni sistem B
Namotaj → Odmotavanje → Niveliranje → Probijanje → Formiranje valjaka → Sečenje → Slaganje
pitanje postaje:
Koji sistem bolje odgovara našem proizvodu, obimu proizvodnje, zahtjevima kvaliteta, strukturi rada i budućem poslovanju?
To je mnogo značajnija odluka o kupovini.
Konačna kontrolna lista: Prije nego što donesete odluku
Prije nego što odaberete oblikovanje valjaka ili kočenje pritiskom, odgovorite na ovih 15 pitanja:
Koji je tačan poprečni-presjek proizvoda?
Je li poprečni -presjek konstantan?
Koja je dužina proizvoda?
Koji materijal će se koristiti?
Koja je debljina materijala?
Koja je snaga materijala?
Koliko komada ili metara se proizvodi mjesečno?
Koliko je veličina proizvoda potrebno?
Koliko često se proizvodi mijenjaju?
Da li su rupe potrebne?
Može li se probijanje integrirati?
Koja je potrebna{0}}tolerancija gotove dužine?
Kako će se postupati sa gotovim proizvodima?
Koji nivo automatizacije je potreban?
Koji proizvodi se mogu dodati u budućnosti?
Ako se odgovori na ova pitanja, proces odabira opreme postaje mnogo objektivniji.
Zaključak: Formiranje valjaka naspram kočenja presom je proizvodna odluka, a ne konkurencija mašina
Valjano oblikovanje i kočenje presom su važne tehnologije{0}}formiranja metala.
Razlika nije jednostavno:
Rolls vs Punch and Die.
Dublja razlika je:
Kontinuirana proizvodnja naspram individualnog oblikovanja.
Formiranje valjaka se zasniva na ideji da se definisani poprečni-presjek može proizvoditi više puta i kontinuirano.
Kočenje presa je zasnovano na ideji da se pojedinačni listovi mogu postaviti i savijati u različite geometrije.
Za proizvođača koji proizvodi hiljade metara nosača kablova, solarne šine, C/Z grede, zaštitne ograde ili krovnog profila, filozofija kontinuirane proizvodnje oblikovanja valjaka može biti veoma relevantna.
Za proizvođača metala po narudžbi koji proizvodi male količine mnogo različitih komponenti, fleksibilnost kočenja presa može biti vrlo relevantna.
Za fabrike sa mješovitim portfeljem proizvoda, obje tehnologije mogu koegzistirati.
Pravi odgovor stoga dolazi iz proizvoda i proizvodnog procesa.
Ne iz brošure o mašini.
Ne iz najnižeg citata.
Ne od najveće oglašene brzine.
A ne iz pretpostavke da je jedna tehnologija univerzalno bolja.
Najpouzdaniji pristup je započeti sa stvarnim proizvodnim problemom.
šta praviš?
Koji materijal koristite?
Koliko dugo traje gotov proizvod?
Koliko vam je potrebno za proizvodnju?
Koliko često se proizvod mijenja?
Da li je potrebno probijanje?
Koju toleranciju treba postići?
Koliko vam je zapravo potrebna automatizacija?
Jednom kada se odgovori na ova pitanja, izbor između oblikovanja valjaka i kočenja presa postaje inženjerska odluka, a ne poređenje prodaje.
A kada odgovor ukaže na kontinuirano oblikovanje valjaka, sljedeći korak bi trebao biti jednako praktičan:
Počnite sa crtežom profila.
Dajte proizvođaču stvarni profil, materijal, debljinu, cilj proizvodnje, zahtjeve za probijanje, gotove dužine i očekivani budući raspon profila.
Odatle, profesionalni proizvođač za oblikovanje valjaka može raditi unazad od gotovog proizvoda do sekvence oblikovanja, alata, strukture mašine, sistema za probijanje, metode rezanja, automatizacije, testiranja i finalne proizvodne linije.
To je pristup koji IUWON koristi za prilagođene projekte oblikovanja valjaka: počevši od proizvoda kupca i proizvodnih zahtjeva, zatim razvijajući konfiguraciju mašine oko stvarne primjene. IUWON trenutno služi aplikacijama uključujući nosače kablova, solarne montažne konstrukcije, C/Z grede, krovove, zaštitne ograde, oluke, vrata i prozore, sisteme za skladištenje i prilagođene profile, a informacije o javnoj kompaniji navode više od 20 godina iskustva u industriji i usluga u više od 50 zemalja.
Ako trenutno uspoređujete mašinu za oblikovanje valjaka sa kočnicom za presovanje, najkorisniji sljedeći korak stoga nije nužno još jedan katalog strojeva.
To je inženjerska rasprava zasnovana na vašem stvarnom proizvodu.
Pošaljite crtež profila.
Navedite materijal.
Definirajte proizvodni cilj.
Objasnite zahtjeve za probijanje i sečenje.
Odatle se može procijeniti pravi proizvodni proces-i ako je oblikovanje valjaka odgovarajući smjer, oprema se može dizajnirati oko proizvoda, a ne prisiljavati proizvod da odgovara standardnoj mašini.