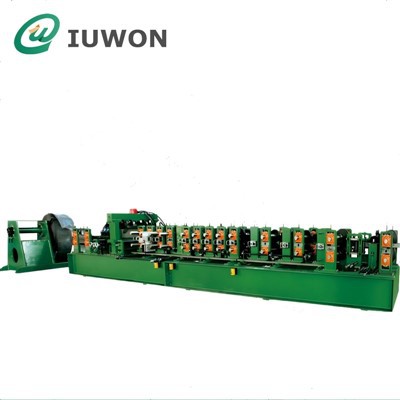
Formiranje valjaka je kontinuirani proces oblikovanja metala koji pretvara ravne metalne kolute u prilagođene profile kroz niz uzastopnih stanica za valjanje. Kao osnovna oprema u proizvodnji metala, proizvodnji građevinskog materijala i obradi automobilskih komponenti,mašine za oblikovanje valjakauvelike variraju u strukturi, preciznosti, automatizaciji i scenarijima primjene. Odabir odgovarajuće mašine za oblikovanje valjaka nije samo vezan za efikasnost proizvodnje i kvalitet proizvoda, već direktno određuje-dugoročne operativne troškove i profitnu maržu preduzeća. Mnogi proizvođači slijepo slijede opremu visoke{3}}konfiguracije ili niske-cijene u procesu nabavke, što rezultira neaktivnošću opreme, nekvalifikovanom preciznošću proizvoda ili prevelikim troškovima održavanja. Ovaj članak pruža-dubinski vodič za industrijski odabir, koji pokriva potvrdu osnovne potražnje, podudaranje parametara opreme, izbor strukturalne konfiguracije, procjenu proizvođača i kontrolu troškova nakon-nakon kupovine, kako bi pomogao preduzećima da donesu naučne i troškovno{8}}efikasne odluke o kupovini.
Pojasniti osnovne proizvodne zahtjeve: premisa odabira opreme
Prije pregleda parametara opreme i proizvođača, preduzeća moraju razjasniti svoje osnovne proizvodne pokazatelje, koji su temeljna osnova za odabir mašina za oblikovanje valjaka. Sve konfiguracije opreme i parametri performansi moraju biti usklađeni sa stvarnim proizvodnim zahtjevima kako bi se izbjegla prevelika{1}}ulaganja ili nedovoljan proizvodni kapacitet.
Potvrdite ciljni profil proizvoda i složenost
Profil proizvoda je primarni faktor koji ograničava dizajn mašine. Različiti profili odgovaraju potpuno različitim količinama valjaonice, kalupima za valjanje i procesima oblikovanja. Jednostavni ravni paneli, valoviti krovni limovi i zidni paneli imaju niske poteškoće u oblikovanju, obično zahtijevaju 8-12 kotrljajućih postolja, sa niskim zahtjevima za krutost i preciznost opreme. Nasuprot tome, složeni profili kao što su C/Z grede, čelične kobilice, automobilski strukturni dijelovi i prilagođeni profili specijalnog-oblika zahtijevaju 15-24 stalka za kotrljanje ili čak više, kako bi se osigurala postepena deformacija metala i izbjegli defekti kao što su odskok materijala, savijanje ivica i površinske ogrebotine.
Osim toga, zahtjevi za tolerancijom dimenzija profila ne mogu se zanemariti. Za građevinske dekorativne materijale sa niskim zahtjevima tolerancije, obične standardne mašine mogu zadovoljiti potražnju. Međutim, za precizne industrijske profile i automobilske dijelove sa zahtjevima tolerancije unutar ±0,1 mm, obavezne su-precizne prilagođene mašine za oblikovanje valjaka s finim-podešavanjem stalka za valjanje.
Definirajte zahtjeve za proizvodni kapacitet i brzinu
Brzina proizvodnje je ključni pokazatelj za razlikovanje razreda opreme, a ujedno je i glavni faktor koji utiče na cijenu opreme. U industrijskom polju, radna brzina standardnih mašina za oblikovanje valjaka podijeljena je u tri nivoa: mala-brzina (6-10m/min), srednja-brzina (10-18m/min) i velika-brzina (18-30m/min ili više). Niska{11}}oprema je pogodna za male prerađivačke pogone, prilagođenu malu{12}}serijsku proizvodnju i probnu proizvodnju prototipa, uz niska ulaganja u opremu i fleksibilan rad. Oprema{14}}srednje brzine je glavni izbor za većinu standardiziranih fabrika građevinskog materijala, balansirajući efikasnost proizvodnje i cijenu opreme. -Automatizirane proizvodne linije velike brzine se uglavnom koriste za masovnu{17}}serijsku proizvodnju pojedinačnih proizvoda, kao što su čelične pločice u boji i lake čelične kobilice, koje zahtijevaju podršku automatskih sistema za dovod i prijem kako bi se postigla kontinuirana proizvodnja.
Preduzeća bi trebala izbjegavati slijepo traženje-opreme velike brzine. Ako je stvarni dnevni učinak nizak, velike-mašine će raditi u stanju niskog-opterećenja dugo vremena, što će rezultirati gubitkom performansi opreme i povećanim gubitkom u stanju mirovanja.
Potvrdite specifikacije metalnog materijala
Karakteristike materijala sirovih metalnih kotura direktno određuju konfiguraciju jezgra mašine za formiranje valjaka. Uobičajeni materijali za obradu uključuju pocinčani čelik, -obložen čelik, nehrđajući čelik, leguru aluminija i hladno-čelik. Različiti materijali imaju različitu tvrdoću, žilavost i duktilnost, što postavlja različite zahtjeve za materijale kalupa za valjanje i nosivost opreme.
Za obični nisko{0}}ugljični čelik i čelični kolut u boji tanke debljine (0,3–1,0 mm), obični valjci od legiranog čelika mogu zadovoljiti zahtjeve za oblikovanjem. Za nehrđajući čelik i čelik visoke{4}}vrste visoke tvrdoće, valjci moraju biti izrađeni od čelika visoke tvrdoće sa obradom kaljenja kako bi se spriječilo habanje valjka, površinsko grebanje profila i dugotrajna-deformacija osovine valjka. U međuvremenu, raspon debljina materijala za obradu mora biti jasno definiran. Interval debljine materijala koji se primjenjuje za opremu je fiksan, a dugotrajna obrada materijala koji premašuju standardnu debljinu će uzrokovati preopterećenje valjaonice, ubrzati starenje komponenti, pa čak i uzrokovati deformaciju i oštećenje opreme.
Izbor osnovnih tehničkih parametara: ključ za performanse opreme
Nakon pojašnjenja proizvodnih zahtjeva, preduzeća se moraju fokusirati na osnovne tehničke parametre mašine za oblikovanje valjaka, koji određuju tačnost, stabilnost i vijek trajanja opreme za oblikovanje. Profesionalno uparivanje parametara je srž izbjegavanja-opreme niske kvalitete i redundantnosti performansi.
Količina i krutost stalka za valjanje
Broj valjaonica određuje učinak oblikovanja metalnih profila. Osnovni princip oblikovanja valjaka je "postepena deformacija". Premalo štanda za valjanje će dovesti do prekomjerne-deformacije metalnog materijala u jednom prolazu, što rezultira nakupljanjem unutrašnjeg naprezanja, odskokom profila, deformacijom savijanja i nekvalifikovanom ravnošću. Jednostavni konvencionalni profili trebaju 8-12 postolja, srednje-profili srednje složenosti trebaju 12-18 postolja, a visoko{9}}kompleksni profili visoke preciznosti trebaju više od 20 postolja kako bi se osiguralo potpuno oslobađanje od naprezanja i stabilno oblikovanje.
Osim kvantiteta, kritičnija je i krutost stalka za valjanje. Visokokvalitetne-mašine za formiranje valjaka imaju zadebljane okvire za zavarivanje čeličnih ploča i integralne baze za livenje, sa jakom ukupnom stabilnošću, bez vibracija tokom rada velike-brzine i stabilnom preciznošću proizvoda. Lošija-oprema sa niskim cijenama koristi profile sa tankim-stinama i sastavljene jednostavne okvire, koji su skloni vibracijama rama i pomaku osovine tokom dugotrajnog-radnja, što dovodi do postepenog pogoršanja tačnosti dimenzija proizvoda.
Materijal valjka i tehnologija obrade
Valjci su osnovni habajući delovi mašine za formiranje valjaka i ključne komponente koje direktno dodiruju metalne materijale i oblikuju ih. Kvaliteta valjaka direktno utiče na kvalitet površine i tačnost oblikovanja gotovih profila. Industrijski valjci visokog{2}}kvaliteta su obično napravljeni od visoko-kvalitetnog 40Cr ili GCr15 čelika za ležajeve, obrađeni preciznim tokanjem, finim brušenjem i visoko{6}}kašenjem, sa tvrdoćom od HRC58-62. Takvi valjci imaju visoku otpornost na habanje, nisku stopu deformacije i mogu osigurati dugotrajno glatko oblikovanje bez grebanja metalne površine.
Inferiorni valjci koriste običan ugljični čelik bez kaljenja, koji se lako nose i deformišu nakon kratkog perioda upotrebe, što rezultira neravninama, ogrebotinama i odstupanjem veličine na površini profila. Za preduzeća kojima je potrebna dugoročna-kontinuirana proizvodnja, ulaganje u visoko{2}}precizne termički-valjke obrađene valjke može značajno smanjiti kasnije troškove zamjene i gubitke zastoja.
Usklađivanje sistema rezanja i probijanja
Većina proizvodnih linija za formiranje valjaka mora biti opremljena sistemima za probijanje i sečenje kako bi se ostvarilo jedno-oblikovanje gotovih proizvoda. Prema različitim zahtjevima procesa, sistem rezanja je podijeljen na rezanje letećom pilom, hidraulično sečenje fiksne{2}}dužine i sečenje sa servo praćenjem. Rezanje letećom pilom je pogodno za -brzinu kontinuiranu proizvodnju konvencionalnih profila, sa velikom brzinom rezanja i visokom efikasnošću. Hidraulično sečenje ima jaku otpornost na pritisak i pogodno je za deblje čelične ploče. Rezanje sa servo praćenjem ima najveću preciznost, sa greškom rezanja koja se kontroliše unutar ±0,5 mm, što je pogodno za visoko{8}}precizne industrijske profile.
Sistem probijanja je podijeljen na mehaničko probijanje i hidraulično probijanje. Za malo-serijsko i nisko-probijanje, mehaničko probijanje je isplativo-; za veliko{4}}serijsko i-kontinuirano probijanje visoke frekvencije, hidraulično sinhrono probijanje je stabilnije, sa manje vibracija i dužim vijekom trajanja matrice. Preduzeća treba da odaberu odgovarajući sistem za obradu u skladu sa svojim zahtjevima procesa proizvoda, umjesto da slijepo opremaju konfiguracije pune{7}}funkcije.
Odabir automatizacije i funkcionalne konfiguracije: Prilagodite se proizvodnoj skali
Sa nadogradnjom industrijske inteligentne proizvodnje, nivo automatizacije mašina za oblikovanje valjaka postao je važan indikator izbora. Različite konfiguracije automatizacije su pogodne za različite obimne proizvodnje i proračune troškova rada.
Polu{0}}poluautomatska naspram potpuno automatske proizvodne linije
Poluautomatske mašine za formiranje valjaka ostvaruju samo automatsko valjanje, dok dovod materijala, prikupljanje gotovog proizvoda i podešavanje parametara zahtijevaju ručni rad. Ova vrsta opreme ima nisku cijenu, jednostavan rad, nisku stopu kvarova i pogodna je za male fabrike i male-serijske prilagođene proizvodnje sa ograničenim budžetom i obimom proizvodnje.
Potpuno automatske inteligentne proizvodne linije integriraju automatsko punjenje kotura, niveliranje, dovođenje, oblikovanje, probijanje, rezanje, brojanje i slaganje. Cijelim procesom upravlja PLC ekran osjetljiv na dodir, čime se ostvaruje kontinuirana proizvodnja bez posade. Opremljen je automatskim alarmom, samodetekcijom kvarova-i funkcijama memorije parametara, što može efikasno smanjiti troškove rada, poboljšati konzistentnost proizvodnje i smanjiti greške u ručnom radu. To je najbolji izbor za masovnu-standardiziranu proizvodnju.
Konfiguracija inteligentnog upravljačkog sistema
Upravljački sistem je mozak mašine za formiranje valjaka. Visoko-kvalitetna oprema usvaja međunarodne glavne PLC sisteme kao što su Siemens i Mitsubishi, sa stabilnim radom, osjetljivim odgovorom i jakom sposobnošću protiv-smetanja, koja se može prilagoditi dugoročnom-kontinuiranom industrijskom radu. Interfejs ekrana osjetljivog na dodir je jednostavan i intuitivan, podržava jednu-ključnu postavku dužine proizvodnje, količine i brzine, i može pohraniti više programa parametara proizvoda, ostvarujući brzo prebacivanje različitih produkcija profila.
Niska-oprema koristi inferiorne domaće sisteme upravljanja sa lošom stabilnošću, sklonu kašnjenju signala, poremećaju parametara i čestim kvarovima, što ozbiljno utiče na efikasnost proizvodnje. Za preduzeća sa čestim mijenjanjem proizvoda i dugotrajnom{2}}satnom proizvodnjom, inteligentni kontrolni sistem visoke{3}}sti visoke stabilnosti je od suštinskog značaja.
Snaga proizvođača i{0}}procjena usluga nakon prodaje
Performanse opreme i cijena su važni faktori odabira, ali snaga proizvođača i-usluga nakon prodaje određuju dugoročno-iskustvo korištenja opreme. Mnogi korisnici se susreću s problemima kao što su teško-održavanje nakon{3}}održavanja, nedostatak rezervnih dijelova i neefikasno tehničko vodstvo nakon kupovine jeftine-opreme od malih proizvođača, što rezultira dugotrajnom-stagnacijom proizvodnje.
Kvalifikacija proizvođača i iskustvo u industriji
Profesionalnomašina za oblikovanje valjakaproizvođači moraju imati nezavisne istraživačke i razvojne, dizajnerske i proizvodne sposobnosti, kompletne proizvodne radionice i opremu za testiranje. Preduzeća bi trebala dati prednost proizvođačima s više od 10 godina iskustva u industriji, zrelim slučajevima proizvoda i kompletnim tehničkim timovima. Takvi proizvođači mogu ponuditi ciljana prilagođena rješenja prema zahtjevima proizvoda korisnika, umjesto da obezbjeđuju samo standardiziranu generičku opremu.
U isto vrijeme, korisnici mogu provjeriti kvalitet proizvoda proizvođača kroz slučajeve kupaca, reputaciju u industriji i izvještaje o testiranju proizvoda. Proizvođači sa dugotrajnom-saradnjom sa velikim fabrikama građevinskog materijala i metaloprerađivačkim preduzećima imaju pouzdaniju stabilnost proizvoda i tehničku zrelost.
Nakon{0}}usluga i nabavka rezervnih dijelova
Mašine za oblikovanje valjaka su industrijska oprema koja kontinuirano radi dugo vremena, a habajući dijelovi kao što su valjci, rezne oštrice i ležajevi zahtijevaju redovnu zamjenu i održavanje. Savršen postprodajni servis je garancija stabilnog rada opreme. Formalni proizvođači pružaju jednu-godišnju besplatnu garanciju, doživotno održavanje, 24-tehničke konsultacije 24-i brzo{6}}usluge održavanja od vrata do vrata.
Osim toga, potrebno je potvrditi da li proizvođač ima dovoljno rezervnih dijelova. Nekim malim proizvođačima nedostaju rezerve rezervnih dijelova, što rezultira dugim vremenom čekanja na zamjenu dijelova nakon kvara opreme, što ozbiljno utiče na napredak proizvodnje. Odabir proizvođača sa kompletnim-sistemom nakon prodaje može značajno smanjiti rizik od kasnijeg rada opreme.
Nabavka opreme ne može se fokusirati samo na početnu nabavnu cijenu, već i na sveobuhvatnu procjenu-dugoročnih operativnih troškova i povrata ulaganja. Niska-cijena inferiorne opreme ima nisku početnu investiciju, ali problemi kao što su česti kvarovi, niska efikasnost proizvodnje i visoki troškovi zamjene dijelova koji se troše dovest će do većih sveobuhvatnih operativnih troškova u kasnijoj fazi.
Visoko-oprema brenda visokog kvaliteta ima nešto veće početne troškove nabavke, ali ima stabilne performanse, nisku stopu kvarova, dug radni vijek (do 10-15 godina), visoku preciznost i efikasnost proizvodnje, što može efikasno smanjiti stopu otpada, troškove održavanja i gubitak vremena zastoja, i donijeti stabilnije dugoročne prednosti-poduzećima.
Za mala i srednja-poduzeća s ograničenim budžetom, mogu odabrati standardnu srednje-konfiguriranu opremu koja odgovara proizvodnoj potražnji, izbjegavajući pretjeranu potragu za visoko-redundantnim funkcijama; za velika-poduzeća za masovnu proizvodnju, visokoefikasne potpuno automatske inteligentne proizvodne linije treba dati prioritet kako bi se smanjili troškovi rada i poboljšala konkurentnost na tržištu.

Zaključak
Odabir odgovarajućegmašina za oblikovanje valjakaje sistematski projekat koji zahteva sveobuhvatno razmatranje proizvodne potražnje, karakteristika proizvoda, performansi opreme, nivoa automatizacije, snage proizvođača i sveobuhvatne cene. Srž naučne selekcije je „usklađivanje potražnje“, slijepo praćenje visoke konfiguracije ili niske cijene je glavni uzrok nepravilnog odabira opreme.
Preduzeća bi prvo trebala razjasniti profil proizvoda, specifikacije materijala i zahtjeve za proizvodnim kapacitetom, zatim pregledati parametre opreme kao što su količina stalka za valjanje, tehnologija valjaka, konfiguracija rezanja i štancanja, i na kraju odabrati formalne proizvođače pouzdanog kvaliteta i savršene usluge nakon{0}}u skladu s budžetom. Samo kombinovanjem stvarnih proizvodnih potreba sa performansama profesionalne opreme možemo maksimizirati efikasnost proizvodnje, smanjiti operativne troškove i stvoriti stabilne ekonomske koristi za preduzeće u dugoročnoj-preradi metala i proizvodnom procesu.