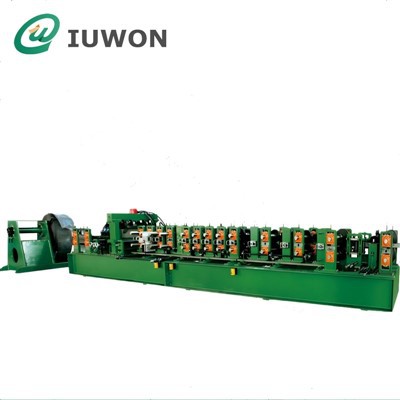
Hanghzou IUWON Technology Co., Ltd. je jedan od najpouzdanijih proizvođača i dobavljača mašina za formiranje valjaka za solarnu industriju u Kini. Uz bogato iskustvo, srdačno vas pozdravljamo da kupite visokokvalitetnu mašinu za formiranje valjaka za solarnu industriju iz naše tvornice. Dostupne su dobre usluge i razumne cijene.
Proces formiranja i mehanički radni tok
Proizvodni proces počinje u hidrauličnom odmotavaču, gdje se čelični koluti debljine od 1,5 mm do 3,0 mm odmotavaju pod kontroliranom napetosti. Jedinica za nivelisanje uklanja deformaciju namotaja pre nego što traka uđe u servo dovod.
Servo ulagač pozicionira traku prema koordinatama probijanja. Hidraulički cilindri za probijanje tada stvaraju rupe za ugradnju, utore za kablove, rupe za uzemljenje ili montažne otvore potrebne za fotonaponske sisteme nosača.
Nakon štancanja, traka ulazi u sekciju za formiranje rolne. Svaka stanica s valjcima primjenjuje inkrementalnu deformaciju kako bi se izbjeglo pucanje rubova i povratni udar materijala. U zavisnosti od složenosti profila, mašina generalno koristi 14 do 24 stanice za formiranje.
Formirani profil zatim prolazi kroz hidraulički sistem rezanja ili leteće makaze. Sekcija za rezanje prati brzinu linije kako bi se održala kontinuirana proizvodnja bez zaustavljanja protoka materijala.

Glavne strukturne komponente
Hidraulični razmotavač
Razmotač podržava čelične kolute težine između 3 i 10 tona. Ekspanzione ruke mehanički ili hidraulički pričvršćuju unutrašnji prečnik zavojnice kako bi se sprečilo klizanje zavojnice tokom hranjenja.
Jedinica za nivelisanje i servo hranjenje
Sekcija za nivelisanje koristi višestruke korektivne valjke da izravna zaostalu krivinu namotaja. Servo motori za napajanje kontrolišu preciznost napredovanja trake tokom operacija probijanja, posebno za profile koji zahtevaju ponovljeni razmak rupa.
Sistem probijanja
Jedinica za probijanje koristi hidraulične cilindre i izmjenjive matrice. Uobičajene operacije probijanja uključuju:
•Rupe za montažu sa prorezima
•Okrugle rupe za uzemljenje
•Izduženi spojni otvori
•Reljefne tačke ojačanja
Matrice za probijanje se obično proizvode od alatnog čelika Cr12MoV ili SKD11 kako bi se oduprle habanju rubova tokom kontinuirane proizvodnje.
Stanice za formiranje valjaka
Valjci se obično proizvode od GCr15 ležajnog čelika i termički se obrađuju kako bi se poboljšala površinska tvrdoća. Osovine valjaka prenose formirani obrtni moment preko mjenjača-pokrenutih sistema prijenosa.
Tokom rada, svaki par valjaka savija samo mali dio konačne geometrije profila kako bi se smanjila koncentracija naprezanja materijala.
Hidraulična jedinica za rezanje
Sekcija za rezanje šiša formirani profil na programirane dužine. Tipična tolerancija rezanja ostaje unutar &plusln;1,0 mm ovisno o brzini linije i debljini materijala.
Proizvodno okruženje i radni uslovi
Ova oprema se obično instalira u fabrikama za proizvodnju fotonaponskih struktura koje rade u uslovima kontinuirane serije.
Tipični zahtjevi radionice:
•Tri-fazno industrijsko napajanje
•Ravan armirano-betonski pod
•Pristup mostnom dizalicom za utovar kotura
•Radna temperatura okoline između 5 stepeni i 40 stepeni
U okruženjima s visokom{0}}vlažnošću, električni ormarići općenito zahtijevaju zatvorene ventilacijske sisteme kako bi se smanjila akumulacija vlage unutar PLC-a i komponenti servo kontrole.
Proizvedeni tipovi profila
Mašina može formirati:
•Solarne montažne šine
•Montažni dijelovi u obliku šešira
•Komponente podrške za praćenje
Geometrija profila zavisi od:
•Konfiguracija alata sa valjcima
•Raspored štancanja
•Granica tečenja materijala
•Potrebna{0}}nosivost
Za fotonaponske konstrukcije tla izložene opterećenjima vjetrom, profili često uključuju rebra za ojačanje kako bi se povećala krutost presjeka.
Instalacija i integracija
Mašinska linija se obično instalira u linearnim proizvodnim rasporedima. Nivelisanje temelja direktno utiče na poravnanje valjaka i ravnost profila.
Postupci puštanja u rad općenito uključuju:
•Centralno poravnanje valjka
•Kalibracija servo napajanja
•Testiranje sinhronizacije udarca
•Provjera dužine rezanja
•Probno oblikovanje sa proizvodnim materijalom
PLC sistem se može integrirati sa sistemima za automatsko slaganje ili MES sistemima za upravljanje proizvodnjom putem industrijskih komunikacijskih protokola.
Zahtjevi za održavanje
Linije za oblikovanje valjaka rade pod kontinuiranim rotacijskim opterećenjem i zahtijevaju periodične preglede:
•Pohabanje površine valjka
•Podmazivanje ležajeva
•Kontaminacija hidrauličnog ulja
•Tačnost pozicioniranja servo uređaja
•Stanje ivice štancanja
Nepravilno poravnavanje valjaka može dovesti do:
•Uvrtanje profila
•Valovita ivica
•Odstupanje pomaka rupe
•Asimetrija presjeka
Temperatura hidrauličkog ulja se generalno održava ispod 55 stepeni kako bi se smanjila degradacija zaptivki i nestabilnost viskoziteta tokom dugih proizvodnih ciklusa.
Tipične inženjerske aplikacije
Solarni sistemi za montažu na krov
Mašina proizvodi lagane montažne šine koje se koriste za fotonaponske panele sa -aluminijskim okvirom instalirane na metalne krovove i betonske krovove.
01
Prizemne{0}}Solarne konstrukcije
Deblji profili od pocinčanog čelika se formiraju za -solarne farme izložene vjetru i dugo{1}}konstrukcijskom opterećenju.
02
Solarni sistemi za nadstrešnice
Formirani kanali i konstruktivni elementi podržavaju fotonaponske krovne sklopove integrirane u parking konstrukcije.
03
Strukture podrške za praćenje
Precizni{0}}probušeni profili se koriste u solarnim sistemima za praćenje koji zahtijevaju ponovljene tolerancije montaže i rotacijsko poravnanje.
04
Technical Parameters
| Stavka | Tipični domet |
|---|---|
| Coil Width | 100–500 mm |
| Material Thickness | 1,0–4,0 mm |
| Forming Speed | 10–30 m/min |
| Roller Stations | 14–24 stanice |
| Snaga glavnog motora | 11–30 kW |
| Punching Type | Servo Hydraulic |
| Kontrolni sistem | PLC + ekran osjetljiv na dodir |
FAQ
P: Koje solarne profile može proizvesti ova mašina?
O: Mašina formira fotonaponske montažne šine, C-kanale, U-kanale, potporne kanale i potporne profile za{0}}montažu na tlo od pocinčanog čelika ili aluminijumskog kotura.
P: Koju debljinu materijala mašina može podnijeti?
O: Uobičajeni opseg obrade je 1,0–4,0 mm u zavisnosti od strukture profila i granice popuštanja materijala.
P: Da li mašina podržava inline probijanje?
O: Da. Linija integriše servo dovod i hidraulično probijanje za montažne rupe, rupe sa prorezima i otvore za povezivanje tokom kontinuirane proizvodnje.
P: Kako se kontroliše tačnost profila tokom proizvodnje?
O: Mašina koristi sekvencijalno oblikovanje valjaka, servo-kontrolisano dovođenje i PLC sinhronizaciju da smanji uvijanje, odstupanje rupa i grešku u dužini rezanja.
P: Koje informacije su potrebne prije prilagođavanja mašine?
O: Kupci obično pružaju:
• Crtež profila
•Debljina materijala
• Raspored rupa
•Zahtjev za brzinu proizvodnje
•Širina zavojnice i vrsta materijala
Popularni tagovi: solarna industrija mašina za oblikovanje valjaka, Kina solarna industrija mašina za oblikovanje valjaka proizvođači, dobavljači, tvornica, Fotonaponska mašina za valjanje nosača, Mašina za oblikovanje valjka sa valjkom solarnih panela okvira, Solarna PV mašina za valjanje nosača